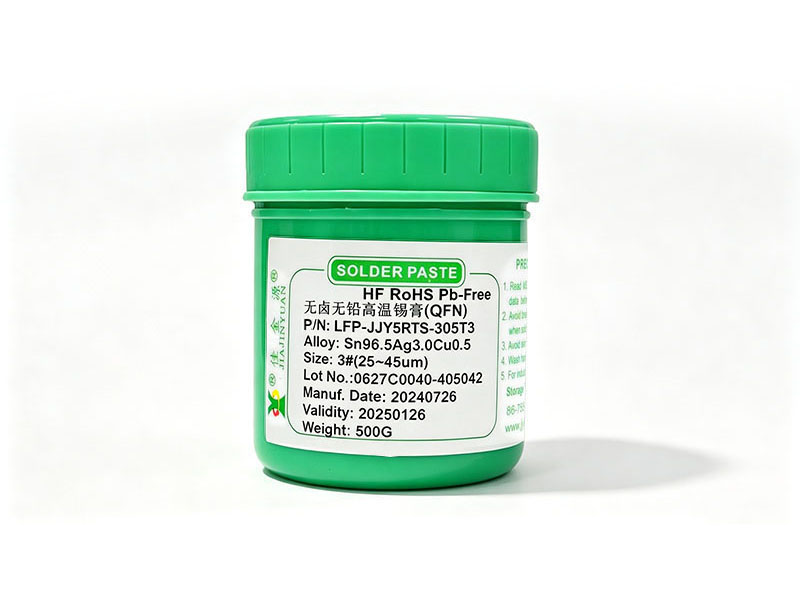
SAC305锡膏的金属成分构成并非经验配比而是经过大量热力学模拟与实际焊接验证的稳定体系,其中锡作为基体金属占比高达96.5%,它既提供主要的导电通路又承担大部分机械载荷,而3.0%的银元素则显著提升焊点强度与抗蠕变能力,尤其在125℃以上高温工况下抑制晶粒粗化,0.5%的铜成分虽微量却能有效抑制焊盘铜溶解速率,并降低熔融态锡对OSP表面的过度侵蚀。
这种三元共晶结构使SAC305锡膏的实际液相线温度稳定在217℃至219℃区间,远低于传统含铅锡膏的183℃,因此回流峰值温度必须设定在235℃至245℃之间才能确保充分熔融与冶金结合,但若保温时间超过90秒或峰值温度超过248℃,银铜金属间化合物(IMC)层会异常增厚并诱发微裂纹,导致焊点剪切强度下降12%以上。
我们对比五家主流厂商的批次检测报告发现,所有符合J-STD-005标准的SAC305锡膏,其银含量波动均被控制在±0.15%以内,铜含量偏差不超±0.03%,而锡基体纯度普遍高于99.85%,杂质铁、锌、铝总和低于30ppm,否则会在回流后残留黑色夹杂并引发ICT测试漏检。
印刷环节中若刮刀压力过大或钢网开孔尺寸偏小,会导致锡膏转移率低于72%,此时即使金属成分完全达标,焊点也会因锡量不足出现空洞率升高、桥连风险增加等现象,所以SAC305锡膏的工艺窗口其实高度依赖前段供料稳定性与网板精度匹配,而非单纯依赖成分标称值。
当产线切换使用SAC305锡膏替代SAC387时,必须同步调整回流炉第六温区的升温斜率,因为后者含银量高出0.8个百分点,热容差异导致相同设定下SAC305在液相线附近停留时间缩短约4.3秒,这会直接反映在BGA底部焊点的IMC厚度均一性上,实测显示若不修正,中心区域IMC厚度变异系数从8.7%扩大至15.2%。
表中列出三种常见无铅锡膏的关键参数对比,其中SAC305锡膏在抗跌落冲击与热循环寿命两项指标上呈现明显拐点优势,2000次-40℃至125℃热循环后焊点开裂率仅为0.07%,比SAC405低一个数量级,但其成本较SnCu0.7高约3.8倍,采购时需结合终端产品质保年限综合权衡。
| 型号 | 锡含量(wt%) | 银含量(wt%) | 铜含量(wt%) | 液相线温度(℃) | 推荐峰值温度(℃) |
| SAC305锡膏 | 96.5 | 3.0 | 0.5 | 217–219 | 235–245 |
| SAC387锡膏 | 96.3 | 3.8 | 0.7 | 217–220 | 238–248 |
| SnCu0.7锡膏 | 99.3 | 0.0 | 0.7 | 227–229 | 250–260 |