锡膏采购必须把产线当前使用的钢网开口尺寸、刮刀压力与速度、回流炉温区设定作为前置输入条件,否则再高的金属含量也无法弥补印刷适配性缺失,比如某厂曾因未同步更新锡膏供应商的黏度参数而频繁出现少锡,根源在于新批次锡膏在25℃下表观黏度从120Pa·s升至145Pa·s,导致刮刀无法充分填充细间距焊盘开口;采购人员要能看懂供应商提供的典型物性表,其中Sn96.5Ag3.0Cu0.5合金成分必须与JEDEC J-STD-004B中REVEAL类助焊剂等级匹配,若误选ROL0级则可能在无清洗工艺中残留强腐蚀性离子,而金属含量78.5±0.3wt%与粉末粒径D50=25±3μm这两个数值一旦偏离就直接触发印刷边缘毛刺或钢网堵塞。
锡膏采购不能只盯着出厂检验报告上的熔点曲线,更要关注其在真实产线环境下的时效衰减表现,例如某品牌锡膏标称保存期为6个月,但实测在恒温22℃、湿度50%RH条件下存放45天后,其触变恢复率从初始82%跌至63%,此时即使仍在保质期内,印刷脱模时已出现明显拉丝和边缘收缩,这说明采购协议中必须写明‘到货时距生产日期不超过30天’并现场用旋转黏度计抽检;同时要确认每批次附带的MSDS与IPC-J-STD-005一致性,尤其注意松香基型与水溶型锡膏不可混用,前者若误用于水洗线会导致清洗不净,后者若用于免洗工艺则易在BGA底部形成白色残留。
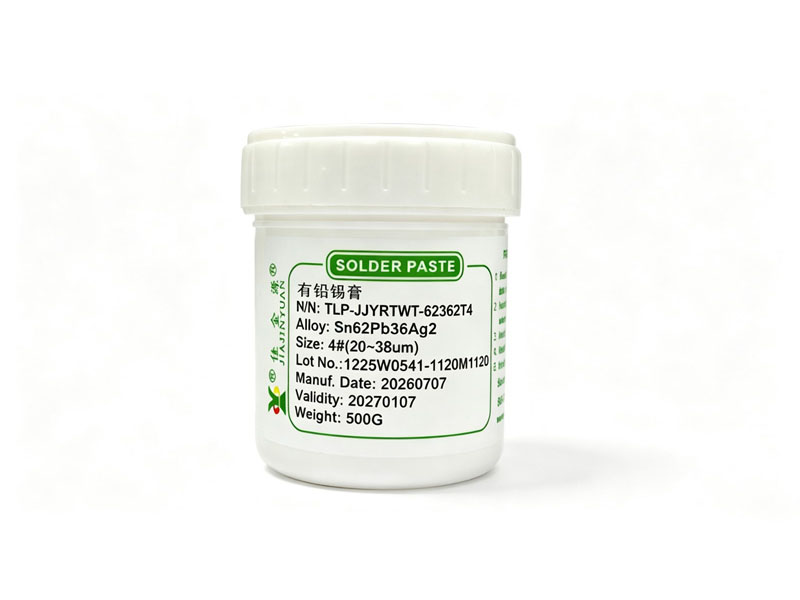
供应商的技术支持响应速度往往比单价更能决定产线停线风险,当产线反馈某批锡膏在0.3mm pitch QFN上连续三块板出现桥连时,采购须能在2小时内调取该批次的激光粒径分析原始数据,并协调对方工程师远程比对前序批次的D90值是否从38μm异常跃升至45μm,这种协同效率远胜于事后更换品牌;另外所有锡膏容器必须标注清晰的LOT号、生产日期、开封时间与建议使用窗口,开封后若在25℃环境中暴露超12小时就必须报废,因为助焊剂中活性成分会持续挥发,即便重新密封也无法恢复初始反应活性。
我们曾对比过三家主流供应商在相同钢网条件下的印刷落锡量CV值,A厂为7.2%、B厂为9.8%、C厂达12.5%,虽然C厂报价最低,但其批次内波动已超出IPC-7525A允许的±10%上限,导致同一卷料中相邻两块PCB的焊点高度差超过40μm,最终被剔除出合格供应商名录;所以锡膏采购的本质是建立可量化的验收红线,包括但不限于:黏度变化率≤±8%、冷热循环后无分层、-40℃~125℃存储后印刷性无衰减、开盖后4小时内的塌落高度≤0.15mm,这些指标必须白纸黑字写入采购合同的技术附件中,而不是依赖口头承诺。