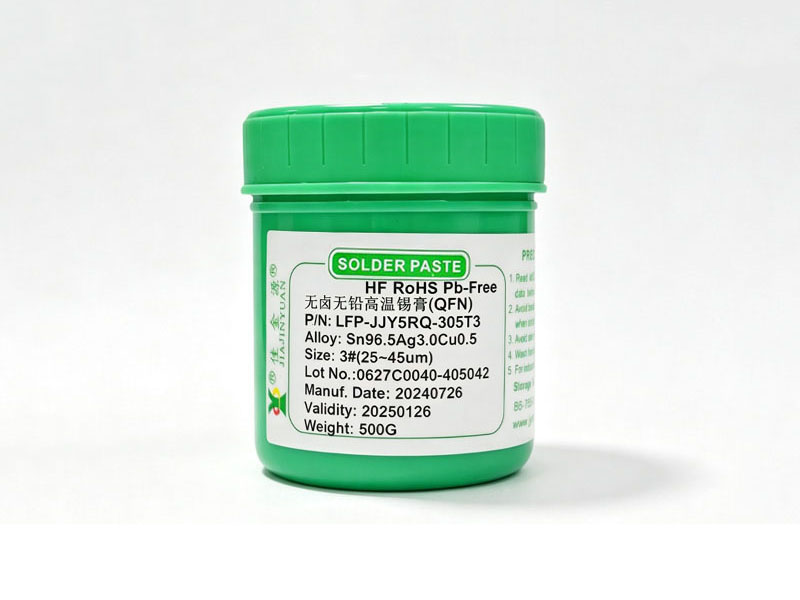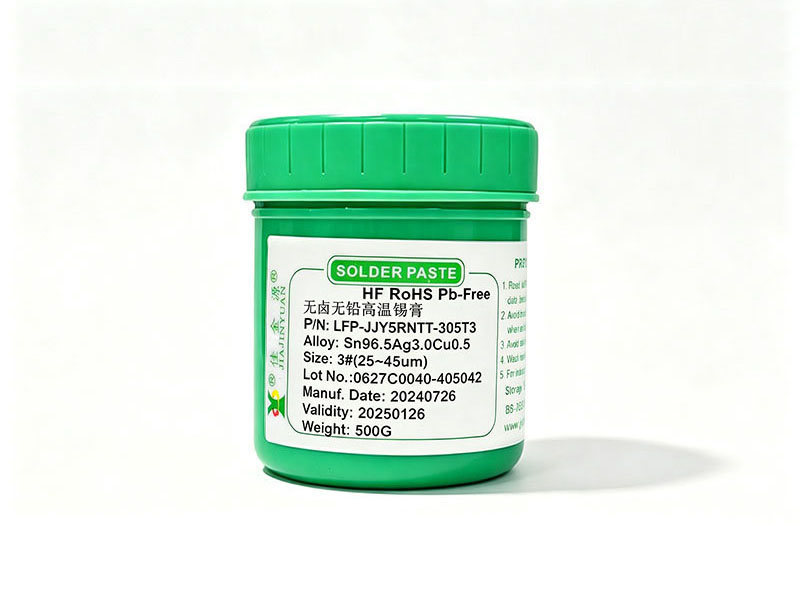
我们拿佳金源LFP-JJY5RR-0307零卤锡膏直接上产线打样,用在某主机厂前照灯PCB的MCU驱动模块和LED阵列焊盘上,这批板子铜厚2oz、焊盘开窗0.35mm×0.35mm、间距0.4mm,过炉前先做SPI检测确认锡膏体积偏差≤8%,印刷后显微镜下看颗粒分布均匀、无塌陷、边缘清晰,这说明松香型基体与T4级0307合金粉的流变匹配性确实扎实,不像某些高活性锡膏那样容易在细间距处拉丝或拖尾。
回流曲线按Sn99Ag0.3Cu0.7合金特性设定峰值252℃、液相线以上时间68秒、升温斜率1.8℃/s,炉后切片观察焊点空洞率集中在1.2%–2.7%之间,其中大尺寸铝基板LED焊点空洞均值仅1.8%,远低于客户要求的≤5%红线,而同样工艺下换用900ppm卤素的LFP-JJY5RQ-0307批次空洞率就跳到4.1%–6.3%,可见零卤设计对助焊剂热分解气体逸出路径优化确实起决定性作用,不是单纯靠降低卤素含量就能解决的问题。
X-ray透射图显示焊点内部无连续性孔洞链,气孔呈离散微球状且直径<25μm,结合焊后ICT测试一次通过率99.97%、热冲击500次后推力衰减<8%,说明该零卤锡膏在高温高湿老化条件下仍能维持界面金属间化合物层的完整性,这与其ROL0级卤素控制、T4级窄粒径分布粉体以及松香载体在240℃以上阶段的可控碳化行为密切相关,而不是靠牺牲润湿速度换取低空洞。
对比表格里几款主力型号参数,LFP-JJY5RR-0307的0ppm卤素、221–227℃熔点、240–260℃焊接温度窗口、T4级0307合金粉组合,明显区别于LFP-JJY5RTS-0307的500ppm卤素或LFP-JJY5RNTT-0307的100–200ppm卤素,三者虽然都用0307合金粉,但卤素梯度直接决定了助焊剂残余物在高温区的挥发速率与成膜致密度,进而影响空洞生成动力学过程,所以选型不能只看合金,必须把卤素等级、粉体分级、松香类型放在同一维度权衡。
刮刀压力调到5.8kg、印刷速度18mm/s、脱模距离0.12mm时,钢网开口利用率稳定在92.5%,连续印500片未见堵孔,说明该零卤锡膏的触变指数和溶剂挥发梯度适配主流全自动印刷机,不像某些超低卤锡膏容易在钢网底部析出结晶导致局部粘连,现场换网周期从每4小时延长到每8小时,停机清洁频次下降一半,这对车灯产线这种追求节拍稳定性的场景来说,比单纯省几克锡膏成本更实在。