厚铜板焊接时常见锡膏爬不上焊盘边缘、侧面润湿高度不足0.3mm、回流后空洞率超25%等问题,根本原因在于铜层厚度增加导致热容变大、表面氧化膜更致密、助焊剂难以在有限时间完成活化,所以必须选用高活性锡膏来强化界面还原能力,同时搭配T4级细粉合金确保印刷精度与熔融流动性兼顾。
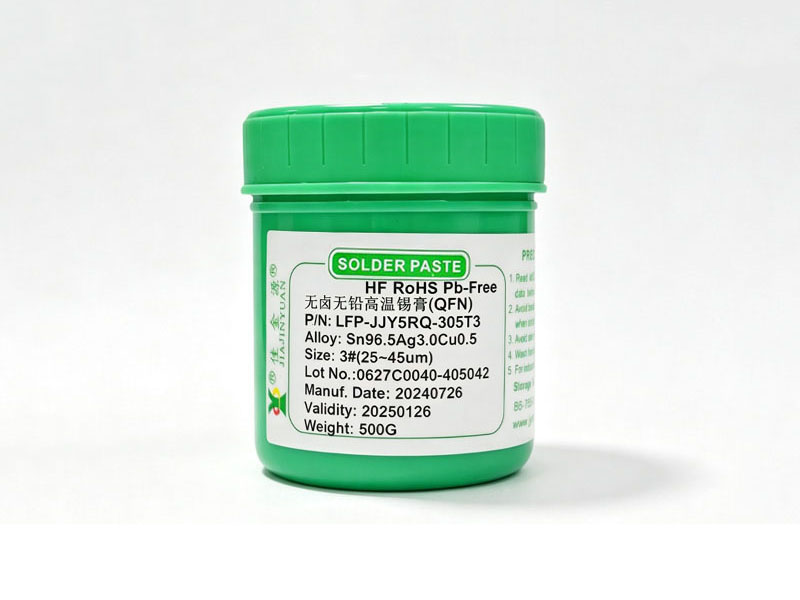
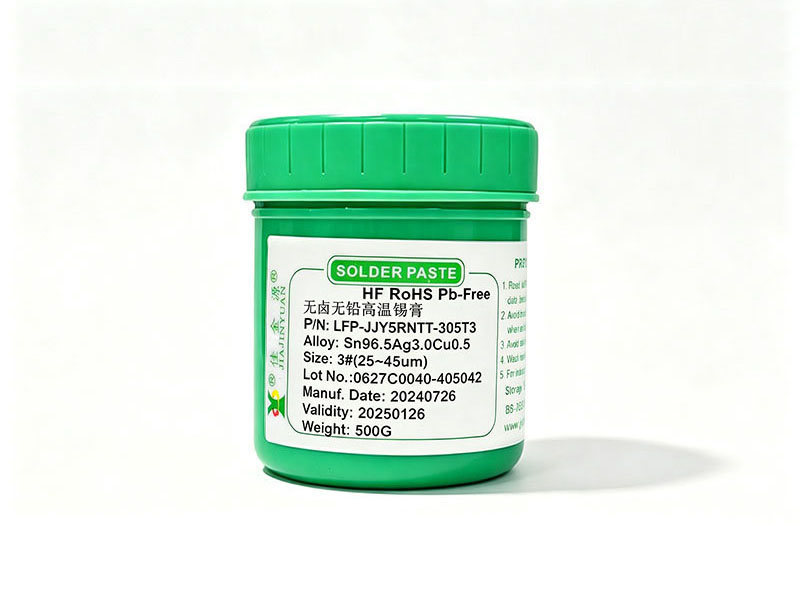
8MQP/5RQ系列无卤无铅高温锡膏采用松香型载体与0307/105/305合金粉T3、T4、T5组合,其单项卤素900ppm、双项1500ppm的ROL1活性等级,在QFN/DFN类厚铜散热焊盘上实测爬锡率达98%以上,且残留物透亮、免清洗压力小,特别适合2oz及以上铜厚、焊盘侧壁高度≥0.5mm的PCB结构。
若对卤素残留有更严要求,则可降档选用8MTSP/5RTS系列,其500ppm卤素含量对应ROL0活性等级,爬锡率维持在70%-90%,但优势在于焊后残留更少、光学检测干扰更低,适用于车载控制板或高频通信模块中对离子污染敏感的厚铜区域。
对于汽车灯这类强调低空洞率与高热传导的厚铜应用,8M9P/5RR零卤锡膏是唯一能兼顾0ppm卤素与≤8%空洞率的选项,其T3/T4级305合金粉配合特调松香体系,在245℃峰值温度下仍保持稳定塌陷行为,避免厚铜吸热不均引发的锡珠飞溅。
激光焊接厚铜件时推荐5RLJ系列,500ppm卤素配合00507BN/00507B2N等纳米掺杂合金粉T5-T7,在10-15ms极短加热窗口内完成润湿,解决传统回流焊因厚铜导热滞后造成的局部冷焊问题,且适配喷射阀点胶精度达±50μm。
水洗型厚铜锡膏如8MW1P/5RW1虽成本低,但ORH1分类意味着其清洗窗口窄、易残留水痕,仅建议用于非密封结构的厚铜散热支架;而焊铝或不锈钢厚铜件必须用8MW5/5RW5系列,SC07与305合金粉混合T3/T4粒径分布,配合水洗型载体,在65℃热水中30秒即可彻底清除残留,避免铝基板腐蚀风险。
所有厚铜锡膏选型都绕不开合金熔点与回流曲线的咬合,比如0307合金熔点221-227℃就必须匹配240-260℃峰值温度,若误用Sn42Bi58低温合金(熔点138℃)去焊2oz铜厚,必然出现润湿中断、锡膏未完全熔融就冷却的现象,所以厚铜锡膏不是单纯看活性高低,而是活性、粉体粒径、合金熔程、设备温控能力四者咬死联动的结果。