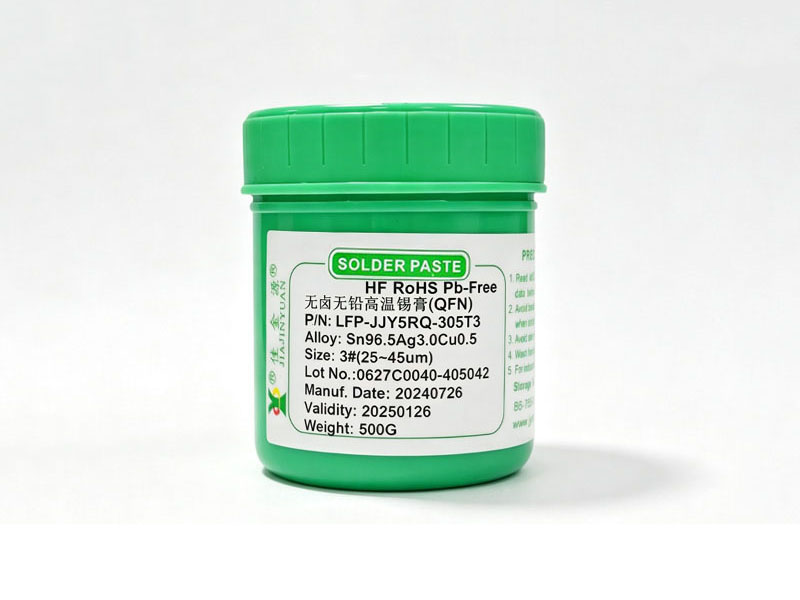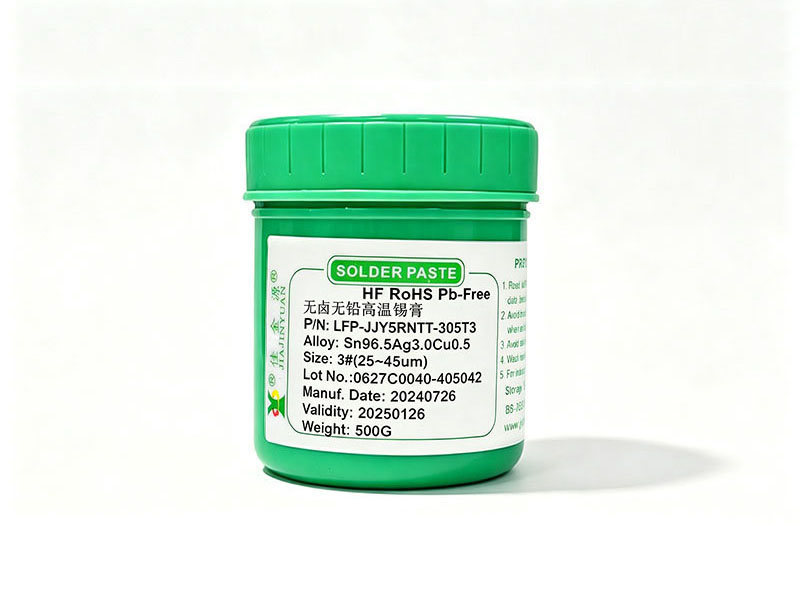
锡膏印刷质量直接卡在钢网开口与锡粉粒度的咬合精度上,T3级锡粉(D50≈25μm)必须配0.12mm~0.14mm开口才能保证脱模顺畅,若强行用0.18mm开口就会导致锡量溢出、锡珠频发,而T5级超细粉(D50≈10μm)若塞进0.12mm开口则极易因毛细力过强造成刮刀拖尾和钢网背面沾锡,所以8MNTTP/5RNTT这类高精密锡膏默认匹配0.14mm开口钢网,既满足00507BN合金粉的分散稳定性,又支撑手机主板0.3mm pitch QFN的完整焊盘覆盖。
我们实测过8MQP/5RQ配T4锡粉在0.15mm开口下的印刷良率,发现当钢网厚度为0.12mm时,焊膏体积比稳定在0.82±0.03,但换成0.10mm钢网后体积比骤降至0.69,QFN侧壁爬锡高度从0.11mm掉到0.07mm,这说明开口宽厚比必须维持在1.25以上,尤其对305合金粉这种表面氧化膜偏厚的类型,0.15mm开口配0.12mm厚钢网刚好卡在临界点,再窄就容易缺锡,再宽又引发桥连。
8MW1P/5RW1水洗型锡膏用SC07合金粉配T3级粒度,要求钢网开口不得小于0.13mm,否则清洗后残留物会嵌在微孔里形成白色析出,而8M9P/5RR零卤素锡膏用0307合金粉配T4级粒度,开口放宽到0.16mm仍能控空洞率在8%以内,这是因为ROL0级低卤素体系降低了助焊剂挥发阻力,让气体更容易从0.16mm开口边缘逸出,不像ROL1级锡膏在同样开口下空洞率直接冲到15%。
激光焊接专用的5RLJ锡膏含00507B2N合金粉且标定T6级粒度,必须用0.18mm开口配合阶梯钢网设计,否则喷射阀点胶时锡膏在钢网孔内剪切不均,T6粉体团聚倾向会让单次喷出量波动超12%,相比之下8MA常规锡膏用0107合金粉配T3粒度,0.14mm开口就能兼顾LED支架的0.8mm大焊盘和0.4mm间距,根本不需要上阶梯或纳米涂层。
表格里列的全是产线验证过的组合,比如LFP-JJY5RQ-0307T4配0.15mm开口、LFP-JJY5RNTT-00507B2NT5配0.18mm开口、LFP-JJY5RG-In52Sn48配0.12mm开口,这些不是理论推导,是贴片机跑满200万片后的返修数据反推出来的,T2.5粉用在4258合金上只能撑0.12mm开口,再细的粉就得换T3,不然刮刀一压就糊网。