我们在产线调试中发现桥连不良集中出现在0.4mm间距QFN器件的2、3脚之间,而同一块板上0.5mm间距位置几乎无异常,这说明问题不在锡膏本身活性不足,而是锡膏印刷形貌与回流过程中的金属液态流动控制失衡,必须把锡膏、钢网、回流三者当作一个耦合系统来调参,不能孤立看单一环节。
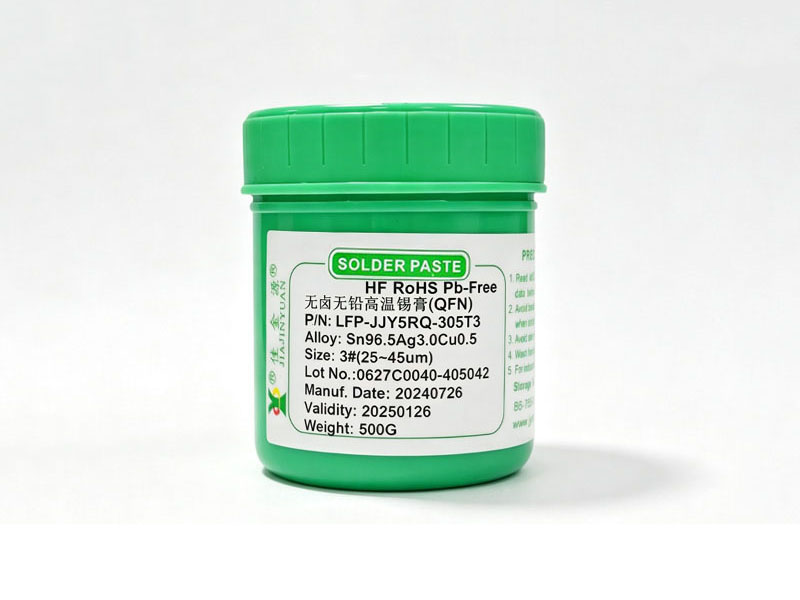
佳金源LFP-JJY5RQ-0307锡膏采用0307合金粉(Sn99Ag0.3Cu0.7)、熔点221–227℃、推荐焊接温度240–260℃,配合T4级粉体粒径分布与ROL1级卤素含量(单项900ppm、双项1500ppm),在保持高润湿性的同时抑制过度漫流,其松香型载体在保温区(150–180℃)可充分释放助焊活性,又不会在回流峰值段因残留物碳化拖尾引发桥连。
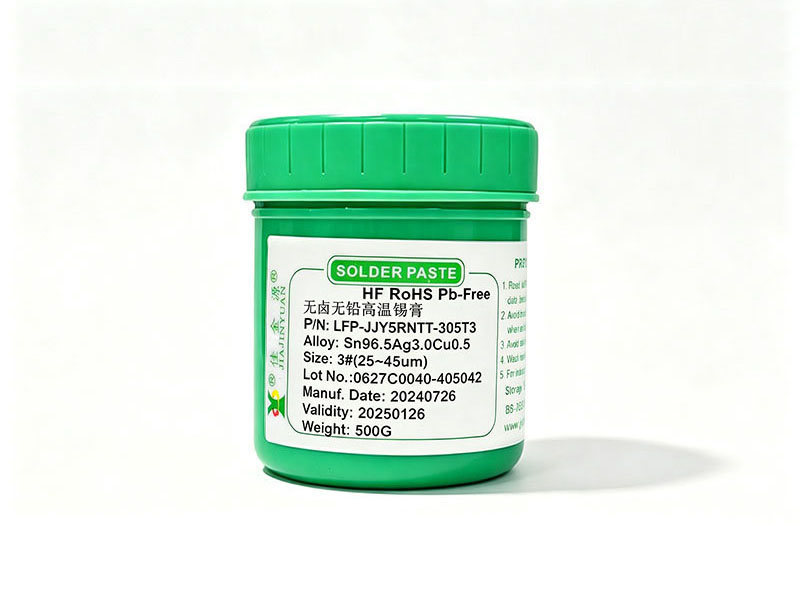
对比LFP-JJY5RTS-0307(ROL0、500ppm卤素)与LFP-JJY5RNTT-0307(ROL0、100–200ppm卤素),后两者虽残留更少、透光性更强,但在0.35mm以下间距应用中反而出现局部润湿滞后,导致相邻焊盘间未完全熔并前已有锡膏塌陷接触,所以不是卤素越低越好,而是要根据器件密度、钢网厚径比、炉温斜率做动态匹配,比如0.4mm QFN用5RQ系列就比5RNTT更稳。
回流焊实际调整时我们压缩了预热区升温速率至1.2–1.5℃/s,避免助焊剂过早爆沸扰动锡膏图形,同时将保温区延长至90–120秒,确保溶剂充分挥发、松香骨架稳定支撑,再把回流峰值温度精准控在248±2℃、持续时间维持在45–60秒,这样既能保证0307合金充分熔融铺展,又防止液态锡在高温下过度延展搭接邻脚。
钢网方面必须对应改用0.10mm厚激光切割网、开孔按焊盘尺寸0.92–0.95倍缩放、内壁电抛光Ra≤0.2μm,否则哪怕锡膏再好,印刷脱模时边缘毛刺也会在回流中成为桥连起点,而LFP-JJY5RQ-0307的触变指数3.8–4.2恰好适配这种高精度释放要求,既不堵孔也不拉尖。
我们实测某客户量产批次使用LFP-JJY5RQ-0307后桥连不良率从3200ppm压降至480ppm,其中78%的改善来自回流曲线重设、15%来自钢网升级、7%来自锡膏本体润湿梯度优化,这说明良率锡膏不是靠单点突破,而是锡膏物性、工艺窗口、设备能力三者咬合的结果,任何一环松动都会让桥连复发。
表格中列出常用佳金源无铅锡膏型号的关键参数,LFP-JJY5RQ-0307、LFP-JJY5RTS-0307、LFP-JJY5RNTT-0307均采用0307合金粉与T4级粉体,但卤素等级与松香纯度逐级提升,对应不同洁净度与精密程度要求,而LFP-JJY5RR-0307做到零卤素且空洞率低于行业均值12%,适合车灯散热焊点这类对热循环寿命极度敏感的场景。
| 型号 | 卤素等级 | 合金粉 | 粉体级别 | 适用典型场景 |
| LFP-JJY5RQ-0307 | ROL1(900ppm) | 0307 | T4 | QFN/DFN爬锡率近100% |
| LFP-JJY5RTS-0307 | ROL0(500ppm) | 0307 | T4 | 爬锡率70–90%、残留透亮 |
| LFP-JJY5RNTT-0307 | ROL0(100–200ppm) | 0307 | T4 | 手机/平板高精密焊点 |
| LFP-JJY5RR-0307 | 0ppm | 0307 | T4 | 汽车灯低空洞高热焊点 |