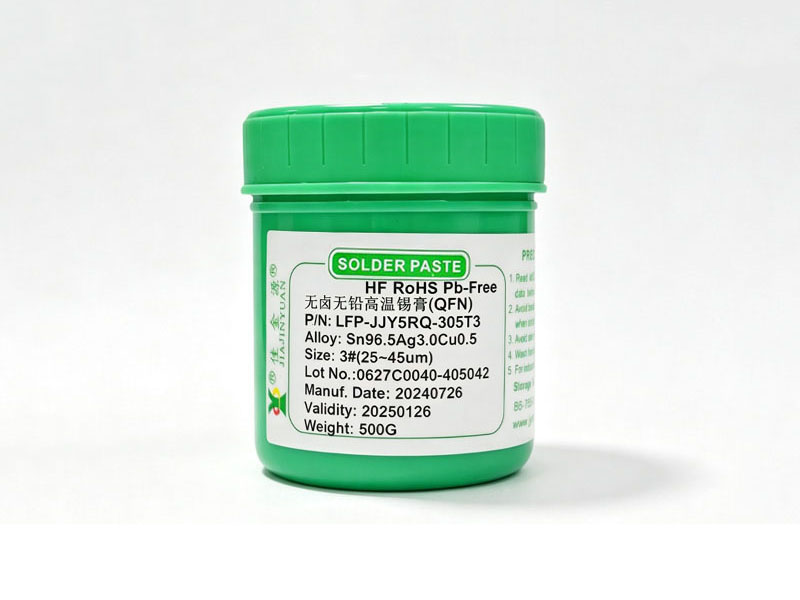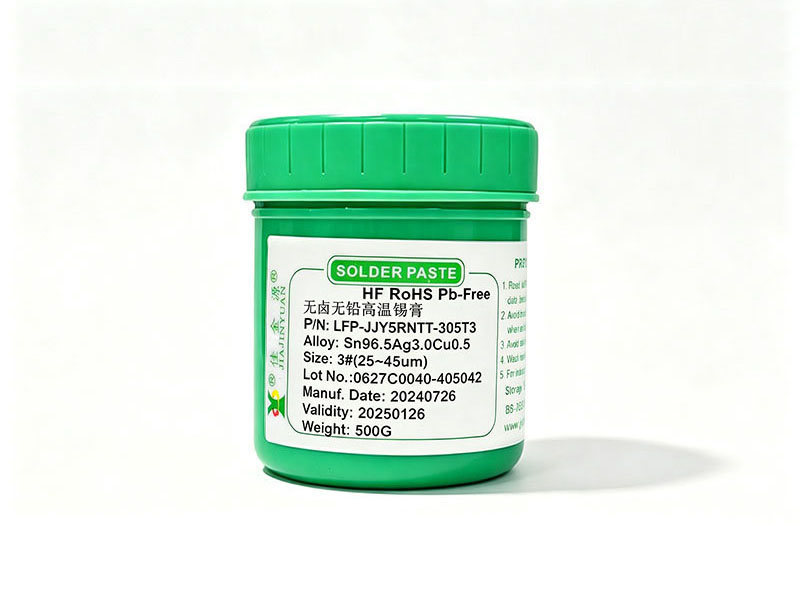
锡膏熔点不是孤立参数,它和回流焊峰值温度、保温时间、PCB板材Tg值、元器件本体耐温能力形成强耦合关系,比如QFN底部焊盘散热快,若用低温锡膏焊接大尺寸铜箔区域,极易因热传导不均导致虚焊,而通信主板上指纹模组的FPC连接器又必须用卤素≤200ppm的8MNTTP/5RNTT系列,否则残留离子会引发漏电失效。
高温锡膏的刚性边界
305合金(217℃)、0307合金(221–227℃)等高温锡膏适用于240–260℃回流窗口,像8MQP/5RQ系列在QFN爬锡率接近100%,但前提是钢网开孔必须配合T4粉径做阶梯设计,否则印刷脱模不良会直接放大锡珠风险,8M9P/5RR零卤系列虽空洞率极低,却对氮气纯度敏感,当氧含量>100ppm时焊点润湿角明显变差。
中温锡膏的折中陷阱
64351(Sn64Bi35Ag1)、6473503(Sn64.7Bi35Ag0.3)这类中温锡膏熔点落在151–172℃区间,表面看能保护热敏晶振,实际在回流中易发生Bi偏析,若炉温曲线保温区<60秒,助焊剂活化不充分会导致冷焊,8M/2R系列虽标称ROL1卤素水平达800–900ppm,但用在LED透明屏上仍需搭配水洗工艺,否则残留在玻璃基板边缘会加速银浆迁移。
低温锡膏的真实战场
4258(Sn42Bi58)熔点仅138℃,对应160–185℃焊接窗口,适合铜线灯与铝基板散热器,但Bi含量过高使焊点脆性上升,跌落测试合格率比305合金低12–15%,而In52Sn48(118℃)和In40.2Sn20.7Bi39.1(65–89℃)这类超低温锡膏只能用于激光点焊或局部修复,常规回流炉无法建立稳定温场,且In元素成本是Sn的27倍,单点用量超0.8mg就会显著推高BOM成本。
合金粉径与熔点的隐性关联
T2.5粉径多用于4258等低温锡膏以提升印刷精度,但T3/T4仍是305、0307等高温锡膏主力,因为T5粉径虽细化到5–15μm,却在高温下加剧氧化,导致首件焊点发灰,8MW1AP/5RW1A水洗低温锡膏用Sn42Bi58配T2.5粉,既保证铝镀镍翅片焊后无痕,又避免清洗时焊点被碱性药水腐蚀。
| 锡膏类型 | 典型合金 | 熔点℃ | 适用回流峰值℃ | 典型应用场景 |
| 高温锡膏 | 305、0307、SC07NG | 217–227 | 235–260 | 汽车灯、通信主板、激光阀点胶 |
| 中温低温锡膏 | 64351、4258、LT325 | 138–172 | 160–220 | LED透明屏、晶振、铜线灯、指纹锁FPC |
| 超低温锡膏 | In52Sn48、In40.2Sn20.7Bi39.1 | 65–118 | 110–160 | 柔性OLED补焊、MEMS传感器局部返修 |
选型时别只盯熔点数字,要拉通看合金成分对焊点IMC生长速率的影响,比如Sn42Bi58在150℃老化1000小时后Cu6Sn5层厚度比305合金快2.3倍,这意味着低温锡膏绝不能用于需要10年寿命的工业控制板。