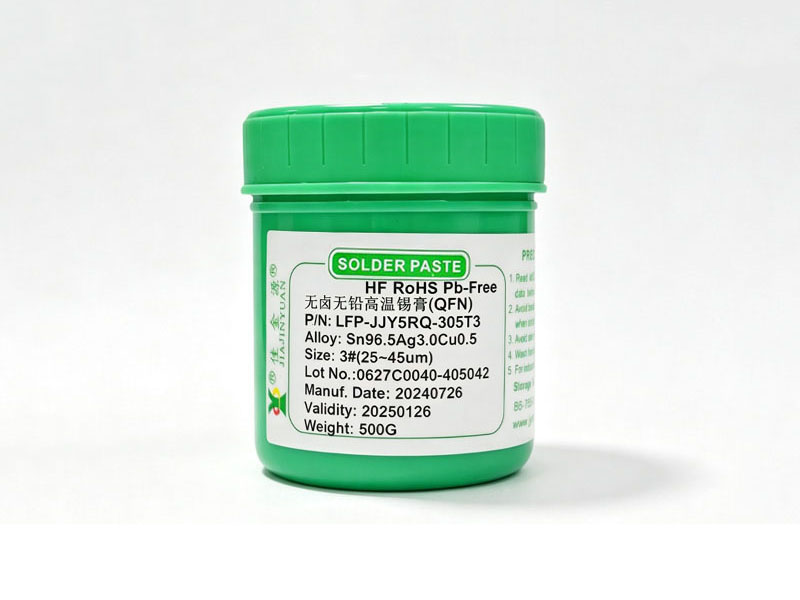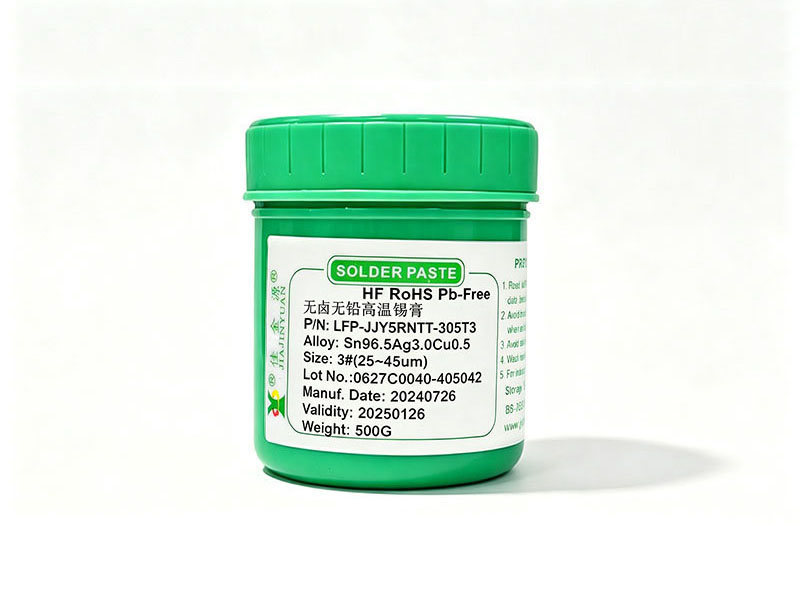
不锈钢和铝材焊接长期卡在润湿差、氧化膜顽固、助焊剂残留难除这三道坎上,普通锡膏要么爬锡高度不到50%、要么焊后白霜密布、要么水洗两遍还发黏,而8MW5/5RW5系列焊不锈钢、焊铝无铅锡膏就是冲着这三点硬刚来的,它把SC07、0307、105、305甚至Sn64Bi35Ag1这些不同熔点与活性梯度的合金粉全塞进T3/T4级细粉体系里,让焊料在240–260℃回流窗口内既能咬穿铝表面Al₂O₃钝化层,又能稳稳附着在不锈钢304的贫铬区。
为什么必须用这种特种锡膏而不是通用高温锡膏
因为通用无铅高温锡膏比如8MQP/5RQ主打QFN爬锡接近100%,但它的松香型ROL1活化体系对铝几乎无效,对不锈钢也仅限于镀镍面勉强沾边,而8MW5/5RW5的水洗型ORH1配方里嵌入了定向破膜组分,能在焊料熔融前就局部蚀刻掉铝材表面几纳米厚的氧化膜,同时配合Sn64Bi35Ag1这类低熔点高流动性合金粉,在195–220℃区间就能完成初步铺展,避免传统高温锡膏在铝材上因过热导致界面IMC过度生长而脆裂。
水洗不是噱头,是工艺闭环的关键一环
焊完不洗,铝件焊点周边必起白霜、不锈钢接头缝隙处残留发硬发脆,用常规IPA擦根本清不净,而8MW5/5RW5的水洗设计不是简单降低松香含量,而是重构了成膜树脂的亲水链段比例,使焊后残留物在常温去离子水中浸泡30秒即开始崩解,60秒内可被低压喷淋彻底冲走,既省去超声波设备投入,又避免有机溶剂对PCB阻焊层的溶胀风险,实测清洗后表面离子污染值<0.78μg/cm² NaCl当量,完全满足IPC-J-STD-001E Class 3要求。
产线适配不能只看参数表,得盯住印刷与回流细节
这款锡膏的粘度控制在750–850Pa·s(25℃),比常规高温锡膏低8–12%,所以刮刀压力必须下调15–20%,否则容易拉丝拖尾,钢网开孔建议按焊盘面积的1:1.03设计,尤其对0.4mm间距以下的铝基板LED焊盘,必须启用T4级0307合金粉版本才能避免塌陷,回流峰值温度若超过255℃,Sn64Bi35Ag1组分会出现微量Bi偏析,导致焊点剪切力下降8–10%,因此推荐245±2℃控温,保温区时间维持在60–90秒之间,确保助焊剂充分挥发又不致碳化。
典型应用组合与合金粉选择逻辑
批量焊接304不锈钢外壳与PCB连接器时选LFP-JJY5RW5-0307,兼顾强度与水洗性;铝散热翅片与NTC传感器共面焊接优先用LFP-JJY5RW5-4258,利用Sn42Bi58的138℃低熔点减少热应力;若客户对卤素有零容忍要求,则必须切换至LFP-JJY5RW5-305搭配ORH1体系,虽然成本略升但杜绝了后续清洗液中卤素富集风险;所有型号均禁用含氟清洗剂,因会与锡膏中残留的Bi元素反应生成BiF₃沉淀,反而堵塞清洗管道。
| 型号 | 合金粉类型 | 适用基材 | 回流窗口℃ | 水洗条件 |
| LFP-JJY5RW5-0307 | 0307 T4 | 304不锈钢、阳极氧化铝 | 240–255 | 常温DI水,60秒喷淋 |
| LFP-JJY5RW5-4258 | Sn42Bi58 T3 | 纯铝、铝镁合金散热器 | 160–185 | 常温DI水,30秒浸泡+喷淋 |
| LFP-JJY5RW5-305 | 305 T4 | 不锈钢+铜混装结构 | 235–255 | 常温DI水,90秒喷淋 |