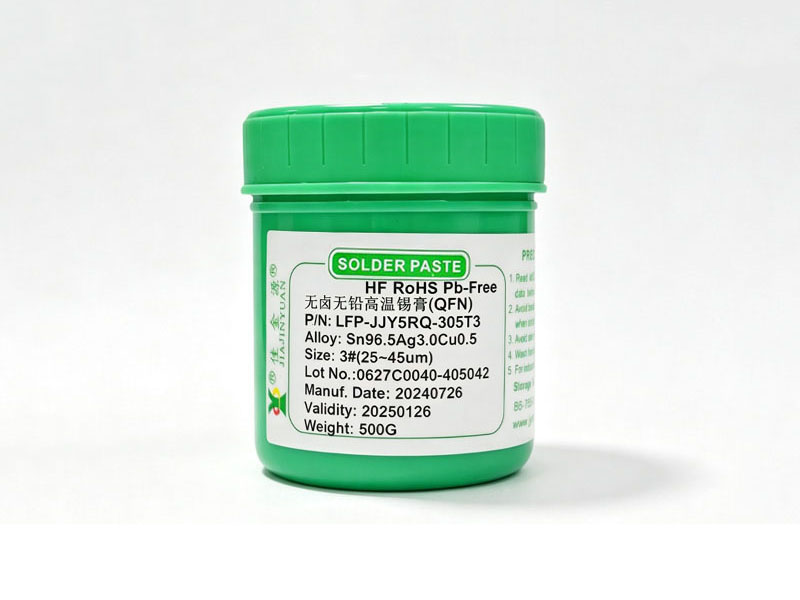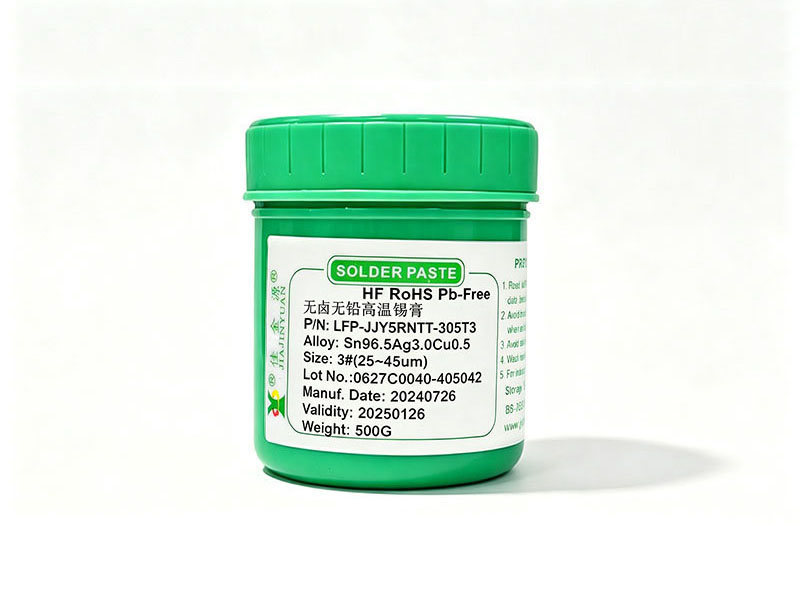
国内不少新能源电控 PCBA 代工企业,在高密度、厚铜基板量产时,很容易卡在 BGA、密间距器件焊接稳定性上。该客户两条回流产线同时跑氮气、空气两种回流工况,之前用其他品牌的锡膏长期被焊接不良和批次波动困扰,原有锡膏供应商只供货,缺少工艺落地支撑,异常排查周期长,也难以支撑海外客户审厂要求。
该深圳客户主要是做新能源配套控制板 SMT 代工。其板型复杂,厚铜基板高密度封装集中,在回流生产中BGA、QFN 焊点润湿状态长期不稳定,时不时出现虚焊和焊点发灰。密引脚 QFP 器件桥连风险偏高,切换不同批次锡膏之后,良率经常出现明显波动,产线需要反复调机。 同时原有供应商仅提供锡膏物料,没有配套工艺调试服务,遇到焊接缺陷时,客户工艺、品质团队自主定位根因耗时久。这次换锡膏品牌主要是海外订单拓展计划启动,要求锡膏及配套资料满足 RoHS、SGS 合规,锡膏方案要同时兼容氮气回流与空气回流两种生产环境。
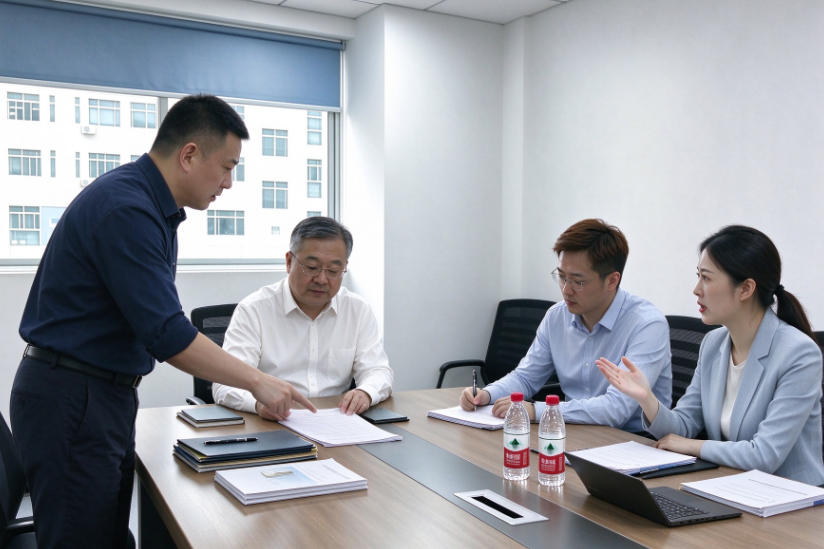
客户带着技术部门到我们佳金源开展锡膏选型评审,技术团队负责人为其讲解方案,如钢网开口、回流曲线、清洗周期、储存回温、搅拌规范等众多细节,结合客户实际产线现状,给出匹配的锡膏与工艺落地方案,而不是直接套用通用型号。
结合客户基板、封装、合金等各种要求,我们推荐适配厚铜板、高密度封装的 SAC305 T4 粒度无铅锡膏,同时配套整套工艺落地服务,不只是交付锡膏物料,选用 T4 粒度锡膏,管控锡膏高温塌陷特性,降低密引脚 QFP 桥连概率,兼顾润湿能力与合规要求,适配氮气、空气两种回流环境。技术人员在车间协同优化回流温度曲线、传送带链速、氮气露点参数,同步评估优化钢网开口设计,输出锡膏搅拌、回温管控、钢网清洗的现场执行标准,把参数落到产线操作层面。
同时分阶段试样验证中,严格按照小批量试产、中批量验证、正式批量切换的节奏推进,全程跟进 AOI、X-Ray 检测数据,持续跟踪良率变化;一旦出现异常,同步开展 IMC 金属间化合物、焊点润湿状态失效分析,快速定位问题。
前期双方也建立技术对接机制,后续产线遇到焊接缺陷,佳金源技术团队采用远程排查 + 上门失效分析相结合的方式快速响应,把合作从单纯物料供货,延伸成持续的 SMT 焊接工艺解决方案支撑。