
专注于SMT焊接工艺,一站式电子焊接解决方案供应商。
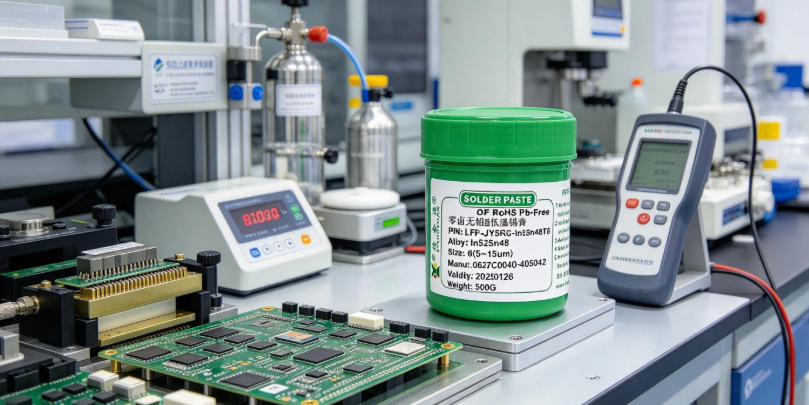
激光锡膏用于激光焊接和激光锡球喷射工艺,适合热敏器件、微小焊点和精密模块。由于加热时间极短,锡膏的预热挥发环节被压缩,配方上要控制溶剂含量与飞溅倾向,否则容易形成锡珠。激光锡膏的飞溅控制是核心指标,焊后建议用显微镜检查焊点周边有无微小球状残留。
喷射阀锡膏选型需紧扣激光锡膏的流变特性与连续点胶稳定性,重点匹配0307/305/T4-T7级超细合金粉、500ppm ROL0低卤素控制及松香型载体体系,8MNTTP/5RNTT与5RLJ系列在QFN爬锡率、残留透明度和喷射阀适配性上表现突出,是高频次连续点胶生产的可靠锡膏选择。
发布于:2026-11-04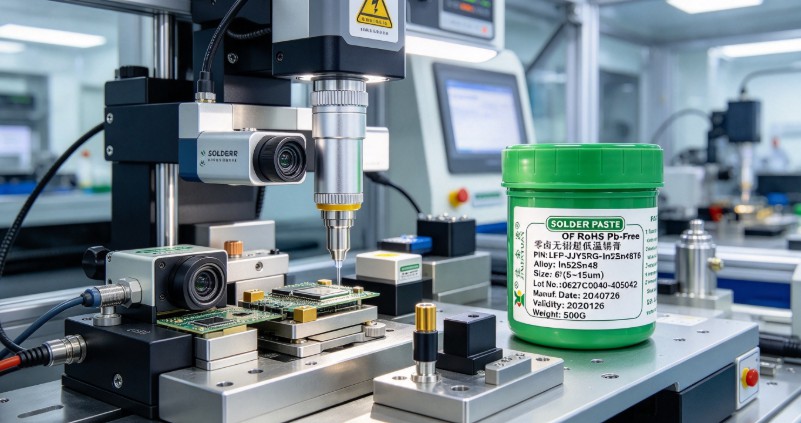
佳金源激光锡膏专为激光加热焊接设计,采用0307/105/305等T3-T7级超细合金粉与低卤素松香体系匹配,配合精确控制的助焊剂挥发梯度,在气压阀、螺杆阀及喷射阀点胶场景下实现稳定成形与零锡珠缺陷,显著优于传统锡膏在局部快速升温条件下的冶金行为表现。
发布于:2026-11-02
激光锡膏专为激光加热焊接设计,配合气压阀、螺杆阀或喷射阀点胶作业时能精准控量、快速熔融并彻底杜绝锡珠产生,其0307/105/305/00507BN/00507B2N等T3至T7级超细合金粉与500ppm ROL0低卤素松香型配方协同作用,兼顾高爬锡率、低空洞与透明残留特性,是QFN/DFN及高精密电子组装中锡膏工艺升级的关键选择。
发布于:2026-10-31本文通过锡膏喷射点胶测试验证激光锡膏在连续点胶过程中的稳定性,重点解决锡珠缺陷问题,依托5RLJ系列激光无铅高温锡膏的低卤素(500ppm ROL0)、T3-T7级超细合金粉(0307/105/305/00507BN/00507B2N)及松香型流变特性,实现气压阀、螺杆阀、喷射阀多平台适配,显著提升QFN/DFN等高密度封装的爬锡率与焊点一致性。
发布于:2026-10-25
佳金源激光中温锡膏专为激光焊接场景优化,采用Sn64Bi35Ag1等低熔点合金粉与ROL0级零卤松香体系,在195–220℃低温区间实现稳定润湿,配合激光瞬时局域加热特性显著抑制锡珠生成,兼顾QFN/DFN爬锡率与残留透明度,是精密光电器件、透明屏及热敏感元件焊接的高可靠性锡膏选择。
发布于:2026-10-24
锡膏点胶工艺调试需紧扣激光锡膏的流变特性与阀体响应匹配,5RLJ系列激光锡膏适配气压阀、螺杆阀及喷射阀,其0307/105/305/00507BN/00507B2N合金粉T3-T7粒径分布保障出胶一致性,500ppm ROL0卤素含量兼顾活性与残留控制,避免堵阀、拉丝、锡珠等典型缺陷。
发布于:2026-10-22
LFP-5RLJ系列激光无铅高温锡膏与LFP-5RLJB激光中低温锡膏在精密激光焊接工艺中取得新突破。
发布于:2026-08-24
佳金源5RLJ激光锡膏专为激光加热焊接场景优化,采用0307/105/305及00507BN等多规格高温合金粉与松香型体系协同设计,在240–260℃焊接窗口内实现焊点光亮、无锡珠飞溅的稳定表现,卤素
发布于:2020-02-19