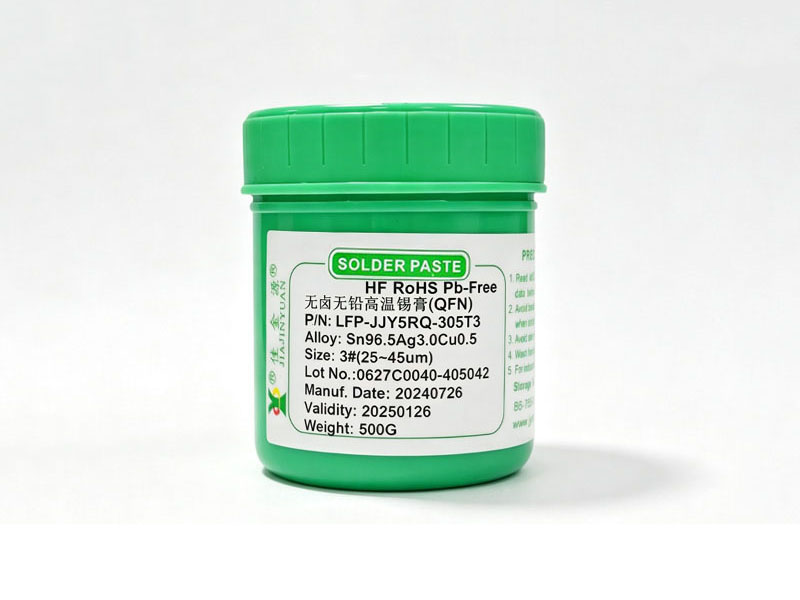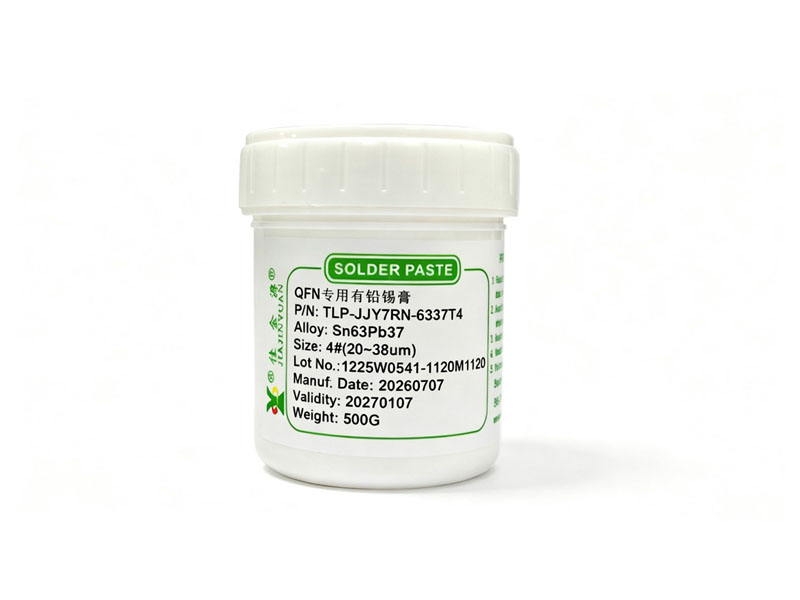

喷射阀对锡膏的剪切稀化响应速度、触变恢复时间及颗粒分散均匀性要求极高,若选用T2.5或T3以下粗粉、卤素超500ppm或松香活性不足的锡膏,极易在连续点胶中出现堵嘴、拉丝、断胶或焊点空洞率飙升等问题,特别是QFN类器件对锡膏爬锡能力极为敏感,必须选用0307/305/00507BN等T4及以上细粉搭配ROL0级卤素控制的锡膏,像5RLJ激光无铅高温锡膏就同时满足T3-T7多档粉体规格、500ppm ROL0卤素限值和松香型稳定载体,实测在100Hz喷射频率下仍保持胶体一致性。
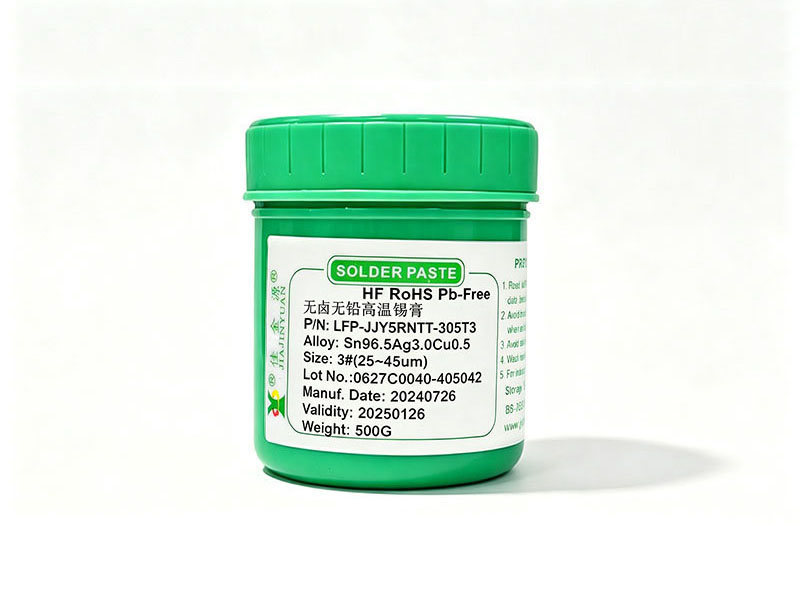
8MNTTP/5RNTT系列虽属常规高温锡膏,但其100~200ppm ROL0超低卤素、00507BN/B2N复合合金粉及T4-T5粉体分布,使其在平板与手机主板的高密度布线点胶中展现出极佳的润湿延展性与焊后透明残留,而8MTSP/5RTS因500ppm ROL0与T3-T5粉体组合,在爬锡率70%-90%区间内兼顾了清洗窗口与点胶重复精度,相比之下8MQP/5RQ虽爬锡接近100%,但900ppm ROL1卤素限制了其在车载激光焊接场景中的长期可靠性。
激光锡膏并非仅靠‘激光’二字就能适配喷射阀,关键在于其合金粉粒径分布必须覆盖T4至T7以支撑微米级喷嘴的通过性,同时松香基体黏度需控制在280-350Pa·s(25℃)区间才能兼顾喷射响应与停顿回吸稳定性,5RLJ与5RLJB系列正是按此逻辑设计,前者适配Sn96.5Ag3Cu0.5熔点217℃、焊接温度235-255℃的常规激光工艺,后者则兼容Sn42Bi58熔点138℃、焊接温度160-185℃的低温激光场景,两者均通过气压阀、螺杆阀与喷射阀三重验证,且未见无锡珠缺陷。
水洗型锡膏如8MW1P/5RW1虽成本低,但SC07/0307/T3-T4粉体与ORH1卤素等级导致其在高速喷射中易析出助焊剂分离现象,尤其在环境湿度>60%时胶体塌陷风险显著上升,而零卤型8M9P/5RR虽空洞率极低,但0ppm ROL0带来的活性衰减会削弱QFN侧壁爬锡能力,必须配合氮气保护或预热提升至150℃以上才可释放全部性能,因此在未加装氮气模块的产线上,5RLJ与8MNTTP/5RNTT仍是更稳妥的点胶锡膏选择。
实际产线切换时建议优先验证LFP-JJY5RLJ-305与LFP-JJY5RNTT-0307两款型号,前者对应激光加热+喷射阀+高温回流全流程,后者适用于非激光但需高爬锡+低残留+连续点胶的混合工艺,两者的0307与305合金粉均具备221-227℃熔点范围和240-260℃焊接窗口,既避开Sn42Bi58类低温合金的热敏感瓶颈,又规避Sn90Sb10等高熔点合金对设备温控精度的苛刻要求,真正实现锡膏、点胶锡膏与喷射阀之间的物理化学双维度匹配。