
专注于SMT焊接工艺,一站式电子焊接解决方案供应商。
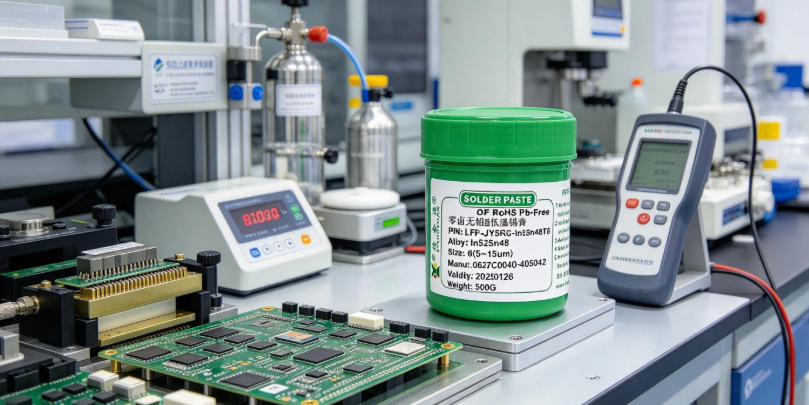
点胶锡膏的黏度比印刷型低,要求出胶顺畅、不拉丝、不断胶。它的触变指数与回吸配合决定点胶形态,针头内径要与粉径匹配,出胶量靠气压与时间控制,使用中要定期清洗针头防止干结。点胶锡膏建议每班测一次出胶重量,气压和针头磨损都会让胶量缓慢漂移。
喷射阀锡膏选型需紧扣激光锡膏的流变特性与连续点胶稳定性,重点匹配0307/305/T4-T7级超细合金粉、500ppm ROL0低卤素控制及松香型载体体系,8MNTTP/5RNTT与5RLJ系列在QFN爬锡率、残留透明度和喷射阀适配性上表现突出,是高频次连续点胶生产的可靠锡膏选择。
发布于:2026-11-04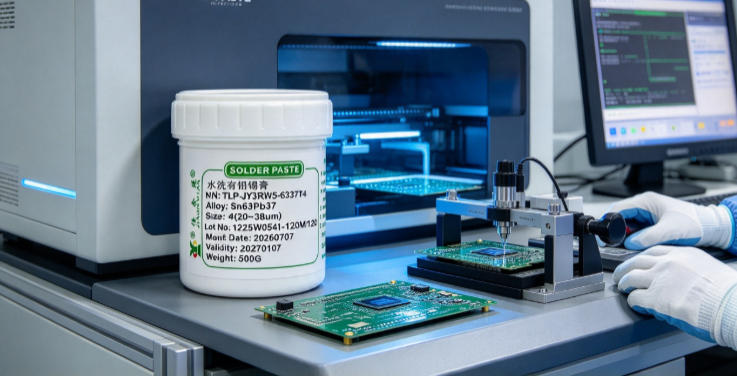
点胶锡膏选型必须紧扣螺杆阀与喷射阀的流体控制特性,兼顾锡膏的触变性、金属含量、粒径分布及卤素等级,尤其在QFN/DFN爬锡率、低空洞率、激光焊接适配等关键场景中,不同系列的点胶锡膏如5RLJ、5RNTT、5RR需按合金粉T3-T7级配、熔点217–227℃区间、卤素0–900ppm范围精准匹配工艺窗口。
发布于:2026-11-01本文通过锡膏喷射点胶测试验证激光锡膏在连续点胶过程中的稳定性,重点解决锡珠缺陷问题,依托5RLJ系列激光无铅高温锡膏的低卤素(500ppm ROL0)、T3-T7级超细合金粉(0307/105/305/00507BN/00507B2N)及松香型流变特性,实现气压阀、螺杆阀、喷射阀多平台适配,显著提升QFN/DFN等高密度封装的爬锡率与焊点一致性。
发布于:2026-10-25针对锡膏点胶过程中常见的拉丝、断胶等锡膏缺陷,本文从黏度、触变指数、金属含量、助焊剂活性及储存温度五方面切入,结合产线实测数据提出可立即执行的锡膏参数优化路径,为点胶锡膏选型与工艺匹配提供直接依据。
发布于:2024-09-01锡膏针筒点胶与钢网印刷锡膏在实际产线中常被混用,但因流变特性差异易引发堵针、拉丝、印刷偏移等问题,本文基于佳金源20年SMT现场经验,聚焦点胶锡膏与印刷锡膏的通用性边界、触变指数匹配要点及堵针的温控-压力-清洗三要素协同改善方案。
发布于:2020-03-22锡膏点胶针头堵塞是SMT产线高频故障,根源多在锡膏选型不当、存储失当与使用前未充分回温搅拌,本文基于20年产线实测经验,系统梳理点胶锡膏的开封时效、温度管控、搅拌参数及换料清洗要点,为锡膏维护提供可直接套用的操作阈值。
发布于:2012-05-04点胶锡膏、点锡锡膏与国产锡膏在SMT产线中需严格匹配工艺窗口,佳金源LFP-JJY系列覆盖从零卤超低温到激光焊接全场景,其中5RQ爬锡率近100%适配QFN/DFN,5RLJ专为气压阀与喷射阀点胶优化,5RR实现0ppm卤素与极低空洞率,真正满足汽车灯、指纹锁等高可靠性需求。
发布于:2009-03-10