
专注于SMT焊接工艺,一站式电子焊接解决方案供应商。
在这里您可以找到关于锡丝的相关知识,包括但不限于锡丝的使用方法、安装技巧、故障排除等,专注于SMT焊接工艺,如果没有找到您需要的信息,请随时联系我们。
SMT焊接材料选型必须匹配具体工艺路径,锡膏锡线锡丝锡条的活性、熔点、金属含量、粒径分布及助焊剂类型直接影响印刷精度、回流成形与手工补焊可靠性,例如无铅锡膏常用Sn96.5Ag3.0Cu0.5成分、粒径D50为25±5μm、黏度控制在700±150Pa·s,而手工焊接用锡线则需匹配烙铁温度320℃~350℃与焊盘热容特性。
发布于:2026-08-27
针对高温环境工作设备的锡丝锡条合金选型,本文直击SMT产线真实痛点,围绕熔点匹配、热疲劳抗力、润湿性衰减、助焊剂残留腐蚀、氧化膜抑制五大核心问题,给出可立即执行的故障判断路径与工艺调整动作,所有方案均源于20年现场调试数据验证,不讲原理只说怎么干。
发布于:2026-08-27
低温锡丝适用于MLCC、钽电容、LED灯珠、CMOS图像传感器及柔性FPC等热敏元器件的焊接,其138℃熔点大幅降低热冲击风险,配合松香芯活性适中、残留少的特点,在SMT回流与手工补焊中兼顾润湿性与元器件可靠性。
发布于:2026-01-08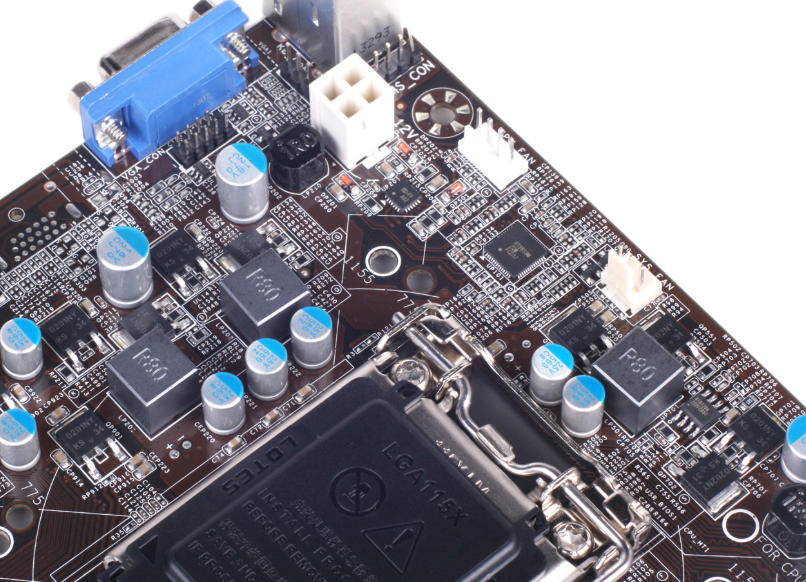
手工焊接中锡丝粗细选择直接影响拖焊效率与焊点成型质量,粗锡丝适合大面积焊盘和快速补锡但易造成桥连,细锡丝利于精密引脚控制却对操作节奏要求更高,实际产线需根据PCB焊盘尺寸、元件间距及作业节拍综合权衡。
发布于:2025-05-11共晶焊料Sn63Pb37锡丝锡条因183℃精准熔点、无糊状区及优异润湿性,成为维修行业返修BGA、QFN等高密度器件的首选材料,佳金源该型号产品在实际产线中表现出极低桥连率与稳定拉力值,配合0.5mm~1.2mm常用直径规格,兼顾手工烙铁焊接与热风枪补锡的双重需求。
发布于:2025-02-02RoHS焊料全面满足欧盟环保指令要求,佳金源无铅锡膏在SMT产线中实现0.3mm细间距QFN稳定印刷、回流后润湿角小于35°、空洞率低于15%,搭配同体系锡丝锡条可确保波峰焊与手工焊工艺窗口一致,避免混用导致的润湿不良或IMC层异常增厚。
发布于:2024-09-16连接器焊料低烟雾锡丝专为大批量自动焊产线设计,解决传统锡丝焊接时烟雾大、飞溅多、润湿不良等痛点,在保证高导电性与机械强度前提下显著降低操作区TVOC浓度,适配0.3~1.2mm线径全自动送丝机,已在佳金源客户产线实现连续8小时无停机稳定供料。
发布于:2024-05-27焊料样品测试通过锡膏、锡丝、锡条三类物料上机试样,真实模拟佳金源焊料在SMT产线的印刷、贴装与回流适配表现,重点验证锡膏流变特性与钢网开孔匹配度、锡丝送丝稳定性及锡条熔融铺展均匀性,为批量导入提供可复现的工艺窗口数据支撑。
发布于:2024-01-12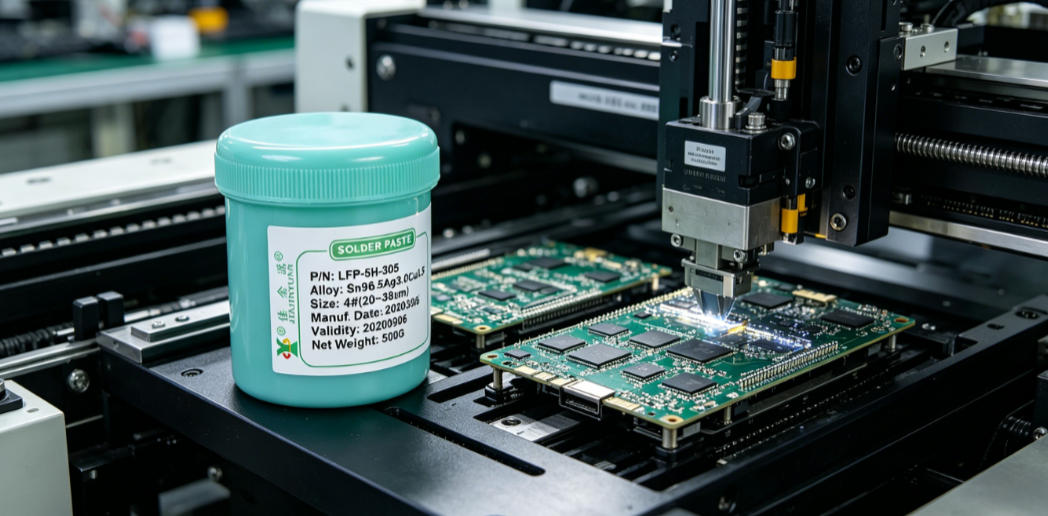
助焊膏、锡膏、锡丝虽同属电子焊接耗材,但助焊剂成分设计逻辑截然不同,助焊膏强调高粘度与触变性以支撑精密点涂,锡膏需兼顾印刷性与回流活性而采用中等松香比例与挥发性溶剂组合,锡丝则依赖芯内低固含量助焊剂实现持续供给与快速挥发,三者不可混用。
发布于:2023-11-04FPC焊接过程中采用低温锡膏与锡丝可显著降低基材热应力,避免覆盖膜起皱、铜箔剥离及PI层变色等热损伤现象,尤其适用于高密度、多层叠构及带IC邦定的柔性线路板,佳金源低温锡膏在138℃起熔、峰值温度控制在210℃以内,配合氮气保护可进一步抑制氧化并提升润湿性。
发布于:2023-09-03