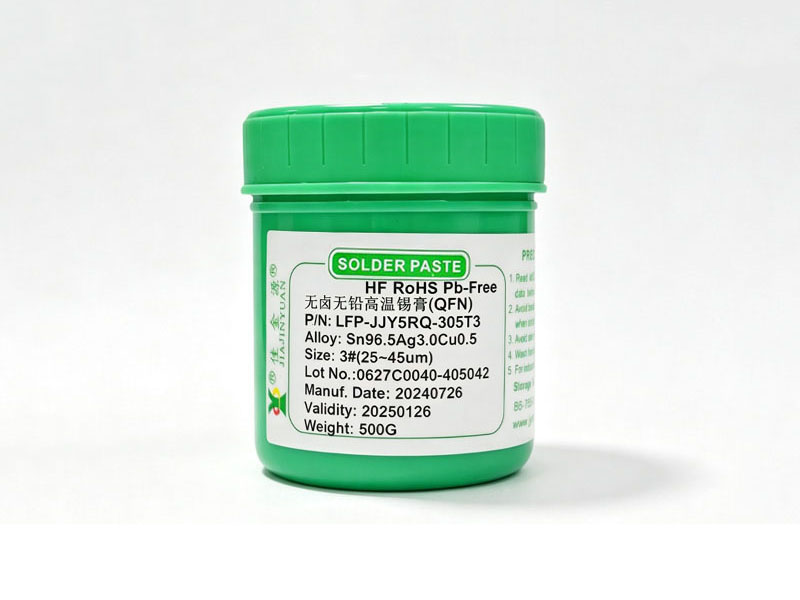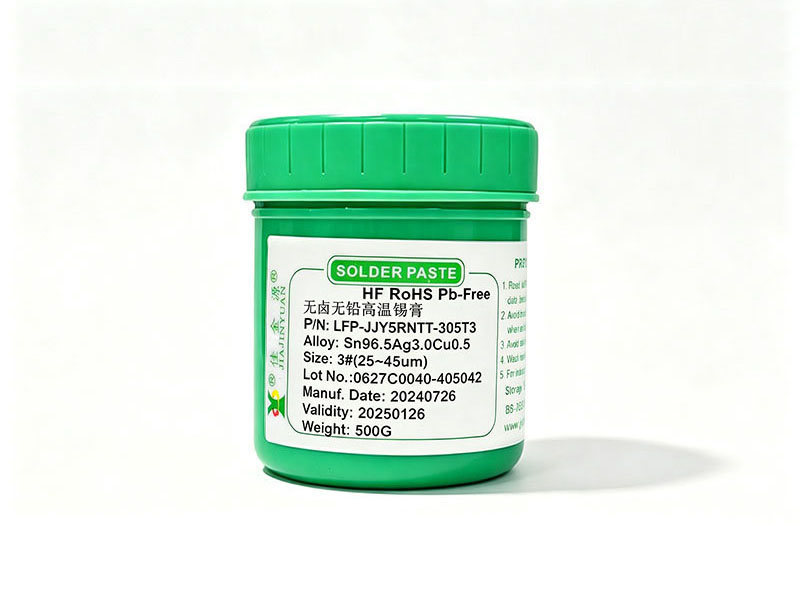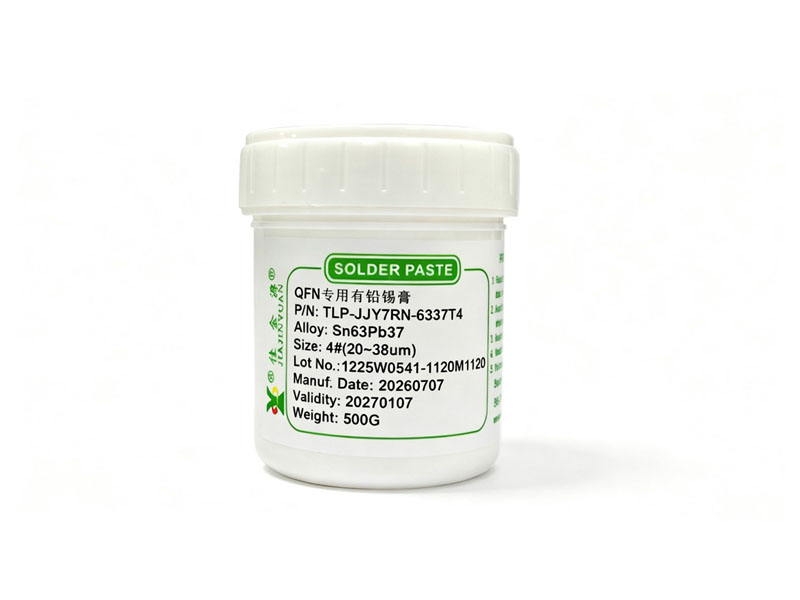

锡膏空洞缺陷改善的关键不在于盲目提升回流峰值温度,而在于从锡膏本体活性、挥发路径和界面润湿三者协同入手,特别是当QFN底部焊盘面积大、散热快、助焊剂气体逸出受阻时,传统含卤锡膏残留物碳化后反而封堵排气通道,导致空洞率居高不下。
卤素含量与空洞率呈强负相关
实测数据显示,卤素总量从900ppm降至500ppm时,QFN器件平均空洞率下降约18%,进一步压至100–200ppm区间后空洞率再降12%,而采用8M9P/5RR系列实现0ppm卤素后,同一工艺条件下空洞率稳定控制在≤3.5%,且焊点截面均匀致密、无微孔簇集现象。
合金粉形貌与粒径分布决定排气效率
0307T4与305T4合金粉在240–260℃焊接窗口内熔融同步性好、表面氧化膜薄,配合松香型载体在保温区(150–180℃)完成充分活化,使助焊剂分解气体得以在锡膏塌陷前沿毛细间隙有序排出,避免气泡被快速凝固的焊料包裹形成封闭空洞。
不同场景下的低空洞锡膏选型逻辑
通信与手机主板优先选用8MNTTP/5RNTT系列,其100–200ppm卤素与00507BN/T5超细粉组合兼顾爬锡高度与空洞抑制;汽车灯模组必须采用8M9P/5RR零卤系列,因REACH合规要求叠加热循环应力下空洞扩展风险,该型号在2000次–40℃/125℃热冲击后空洞增长率低于0.7%;而普通照明LED可选用8MA系列,在900ppm卤素约束下仍能保障≤6%空洞率,成本与性能达成平衡。
| 型号 | 卤素(ppm) | 适用场景 | 典型空洞率 | 推荐合金粉 |
| 8M9P/5RR | 0 | 汽车灯、高热循环器件 | ≤3.5% | 0307T4、305T4 |
| 8MNTTP/5RNTT | 100–200 | 手机、平板、指纹锁 | ≤4.2% | 00507BN/T5、00507B2N/T5 |
| 8MTSP/5RTS | 500 | 中高密度QFN/DFN | ≤5.1% | 0307T4、305T4 |
| 8MQP/5RQ | 900 | 高活性需求、大焊盘爬锡 | ≤6.0% | 0307T4、305T4 |
印刷参数同样不可忽视,刮刀角度维持在45–60度之间、脱模速度控制在15–25mm/s、钢网开孔按1:1.05比例做梯形补偿,这些动作若与零卤高温锡膏匹配得当,就能让低空洞锡膏的优势真正落地为产线良率提升。