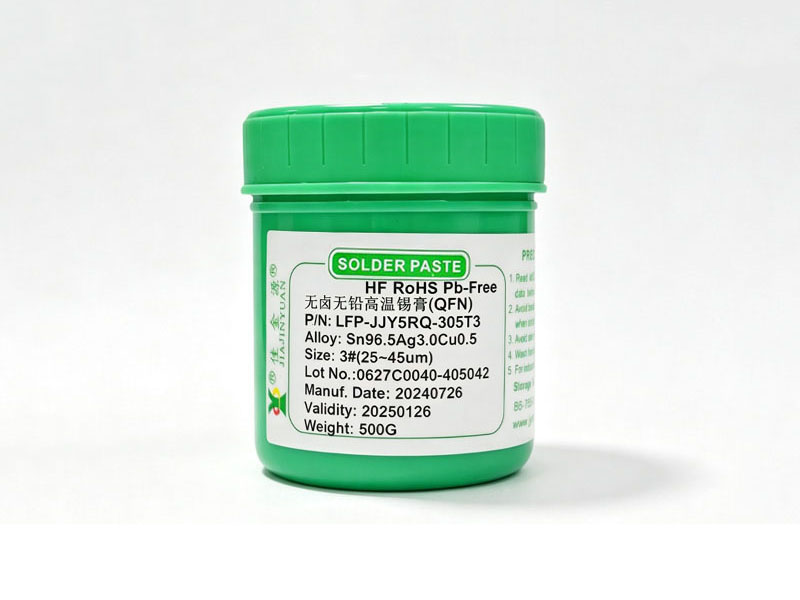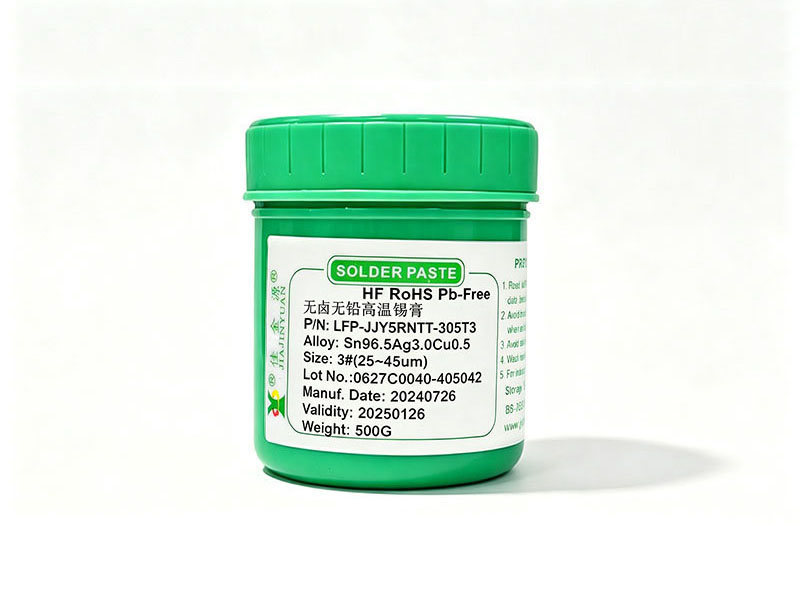

铝镀镍翅片在散热模组中广泛应用,但其表面镍层致密、氧化倾向弱,导致常规锡膏润湿困难、爬锡高度不足,而高温回流又易引发基材热变形或镀层脆化,因此必须匹配低温焊接窗口与强清洗能力的水洗锡膏。
为什么选8MW1AP/5RW1A系列
该系列水洗锡膏专为铝镀镍材质优化,采用Sn42Bi58合金粉(熔点138℃、焊接温度160–185℃),配合ORH1水洗型松香体系,在保证焊点强度的同时将回流峰值温度压至190℃以下,避免镍层与铝基体间金属间化合物过度生长,同时助焊剂残留物可被pH中性水在常温或≤40℃条件下完全溶解,不依赖有机溶剂或强碱清洗设备。
焊后无残留的关键控制点
锡膏印刷厚度需控制在0.08–0.12mm之间,过厚会导致水洗时助焊剂胶化残留,过薄则影响爬锡连续性;回流保温段须维持170–175℃达60–90秒,确保Bi相充分熔融并推动Ni层界面反应,若保温不足易出现局部未熔合导致水洗后显微白点;钢网开孔建议按1:1.05比例放大,防止锡膏塌陷造成焊点桥连后水洗死角。
不同合金粉对应的实际表现
| 合金粉型号 | 熔点℃ | 推荐焊接温度℃ | 适用场景特点 |
| Sn42Bi58 | 138 | 160–185 | 铝镀镍翅片首选,低温成形快、水洗彻底、焊后无痕 |
| Sn64Bi35Ag1 | 151–172 | 195–220 | 需更高热稳定性时选用,水洗难度略升、残留风险增加 |
| SC07/0307 | 221–227 | 240–260 | 不适用于铝镀镍翅片,高温易损伤镀层且水洗不净 |
现场验证数据反馈
某LED散热器厂使用LFP-JJY5RW1A-4258水洗锡膏,在钢网厚度0.1mm、刮刀角度55°、印刷速度35mm/s条件下,QFN封装与铝镀镍翅片搭接焊点爬锡高度稳定在0.35–0.42mm,X-ray检测空洞率<3.2%,经30℃流动自来水冲洗60秒后,离子色谱检测Cl⁻<0.5μg/cm²、Na⁺<0.8μg/cm²,显微镜下焊点表面无任何结晶、膜状或雾状残留,满足IPC-J-STD-004B ORH1级水洗认证要求。