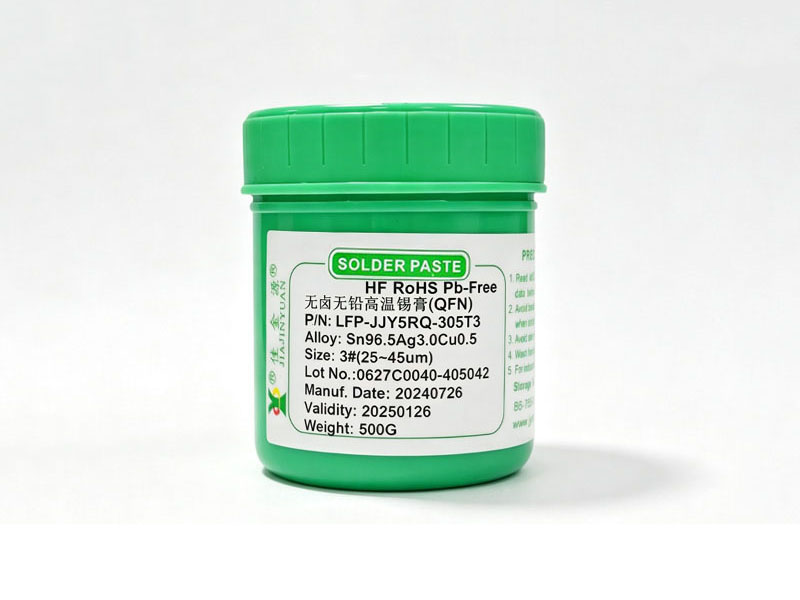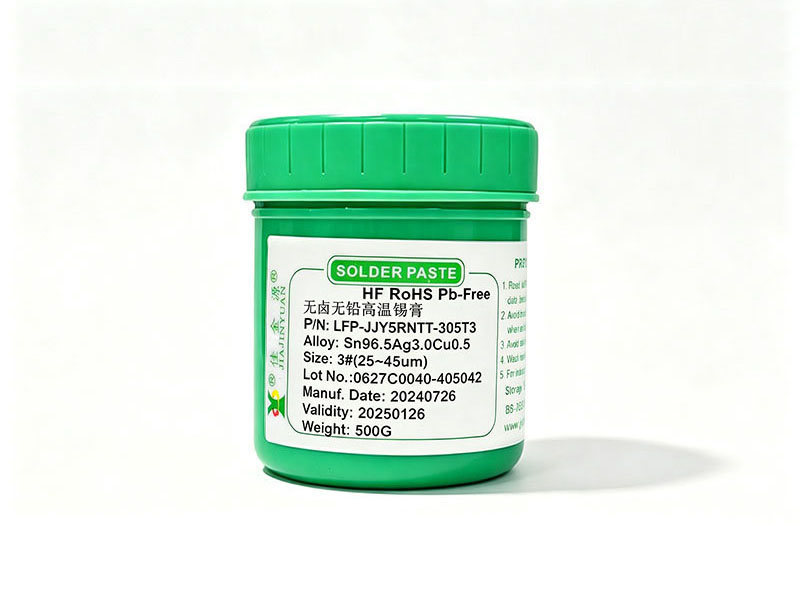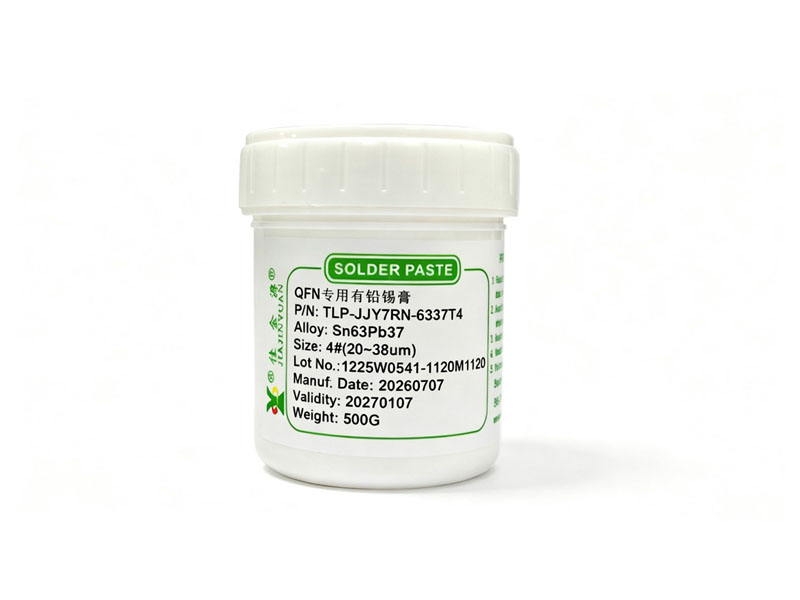

锡膏从冰箱取出后必须充分回温至22℃±3℃再开盖搅拌,否则冷凝水混入会破坏松香型助焊剂体系,同时导致0307、305等T3/T4合金粉表面氧化加剧,尤其对卤素含量仅100~200ppm的8MNTTP/5RNTT系列影响更为敏感,回温不足时即使后续搅拌均匀也难以恢复原始触变性。
手动搅拌必须严格计时且手法稳定
使用刮刀沿容器内壁顺时针匀速旋转搅拌2分钟,中途不得停顿或改变方向,因为T4级超细合金粉(粒径D50=13~15μm)在松香载体中悬浮稳定性差,短于90秒则无法使沉降粉体重新弥散,超过2分30秒又会因剪切过量引入气泡,此时印刷锡膏在钢网开口处易拉丝、拖尾,QFN器件焊盘爬锡率从标称的70%~90%骤降至50%以下。
自动搅拌机参数需按锡膏类型动态调整
对于8MQP/5RQ这类高活性无卤无铅高温锡膏,推荐采用60rpm恒速搅拌90秒,而8MW1P/5RW1水洗型锡膏因SC07合金粉比重略高,须提升至75rpm并延长至105秒,若误用同一参数处理8M9P/5RR零卤素系列,则可能使ROL0级低残留体系发生微相分离,造成印刷锡膏边缘收缩不均、焊点空洞率上升12%以上。
每次取用后必须重新搅拌再上机
单罐锡膏在印刷机供料槽中静置超过30分钟就必须返回搅拌工序,特别是使用8MA常规系列时其0107合金粉T3级分散性弱于T4,静置后底部金属粉浓度比顶部高出23%,直接续印会导致前10片板少锡率达18%,而重新搅拌90秒即可使整罐锡膏黏度CV值稳定在≤5.2%。
不同合金粉对应的搅拌容差窗口差异显著
Sn42Bi58低温合金粉(如8MTHL/2RTHL系列)因熔点仅138℃且颗粒球形度低,在45rpm下搅拌120秒即达最佳状态,但若错配为0307T4粉体的60rpm/90秒参数,就会加速Bi相偏析,使印刷锡膏在20μm以下窄间距焊盘出现断续覆盖;同样,In52Sn48超低温锡膏(5RG系列)必须在15℃环境用刮刀轻搅45秒,强剪切会导致In相晶粒破碎,焊后残留透明度下降且润湿角增大8°以上。
搅拌完成的锡膏应在2小时内投入印刷机使用,避免长时间暴露导致松香组分挥发失重,尤其对8MNTTP/5RNTT和8M9P/5RR这两类ROL0级锡膏,挥发后助焊剂活性下降会直接削弱QFN引脚爬锡能力,使其从接近100%跌至82%左右。