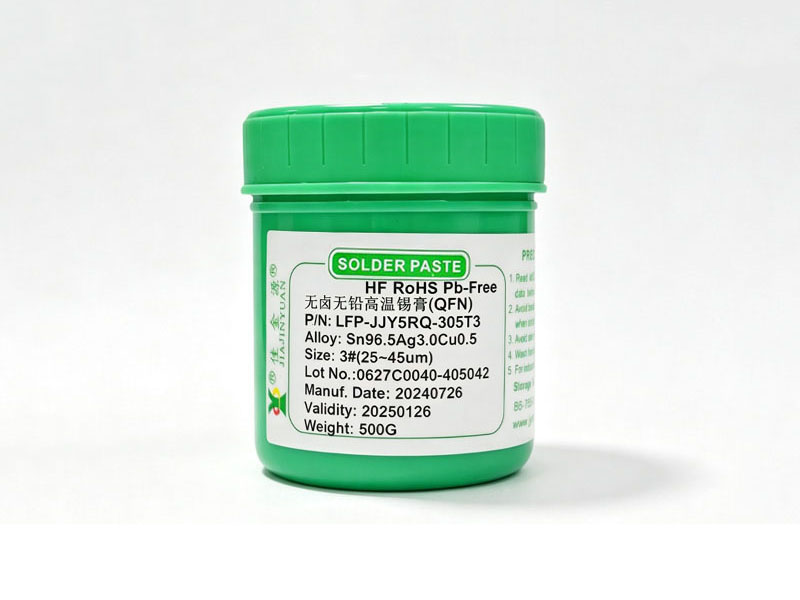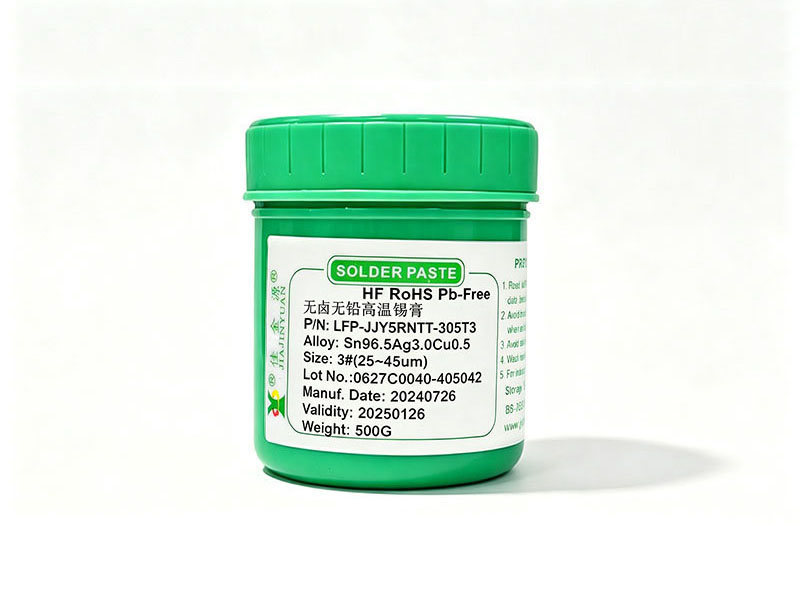

锡膏管理不是简单地把桶放进冰箱,而是贯穿于领料、回温、开封、搅拌、上机、暂存、回收的全流程控制,任何环节松懈都会导致锡膏活性下降、黏度异常或氧化加剧,尤其像8MQP/5RQ这类高活性无卤无铅高温锡膏,卤素单项900ppm、双项1500ppm ROL1,T4合金粉占比高,对温湿度波动极其敏感,一旦在25℃以上暴露超4小时,助焊剂中松香组分就开始加速老化。
温度与湿度必须双控
未开封锡膏需在0℃~10℃冷藏保存,但绝不能冷冻,否则合金粉表面易凝结水汽,解冻后形成微团聚,影响0307/105/305合金粉T3、T4级粉体的分散均匀性,相对湿度须控制在30%~60%之间,高于70%时8MNTTP/5RNTT这类卤素仅100~200ppm ROL0的精密锡膏极易吸潮,回流时爆裂风险陡增,而8M9P/5RR零卤锡膏因残留少且透明,对湿气更零容忍。
回温与开封时间卡死红线
冷藏锡膏取出后必须在22℃±3℃环境中静置不少于4小时再开封,严禁用热风枪或暖风机加速回温,否则桶内冷凝水倒灌进膏体,8MW1P/5RW1水洗型锡膏虽可水洗,但受潮后清洗效率断崖式下跌,开封后锡膏管理更需严控,8MTSP/5RTS系列在常温下有效使用窗口仅8小时,而8MA常规锡膏因卤素900ppm ROL1、合金粉含SC07/00507BN,活性稍低,窗口可延至12小时,但超过时限必须报废,不可混入新膏。
搅拌必须带参数意识
每次使用前需用自动搅拌机以30rpm匀速搅拌2分钟,严禁手工搅打,否则T5及以上细粉如00507B2N或In52Sn48超低温锡膏中的T6、T7粉体极易沉降分层,8RLJ激光锡膏要求更高,T6/T7粉体占比大,搅拌不足直接导致喷射阀堵胶,而8MW5/5RW5焊铝锡膏若搅拌过猛,水洗型松香体系易引入气泡,造成印刷拉尖和锡珠增多。
不同系列锡膏对应不同管理颗粒度
表格中所列各系列锡膏因卤素含量、合金类型与粉体级配差异巨大,8M9P/5RR零卤锡膏必须独立存放于氮气柜中,8MQP/5RQ与8MNTTP/5RNTT需分区隔离防交叉污染,8MW1AP/5RW1A低温水洗锡膏则要避开所有高温区,避免Sn42Bi58合金提前软化,所有锡膏桶身标签必须实时更新开封日期、操作人、已用时长,锡膏管理不是靠经验,是靠刻度、时间和数据说话。