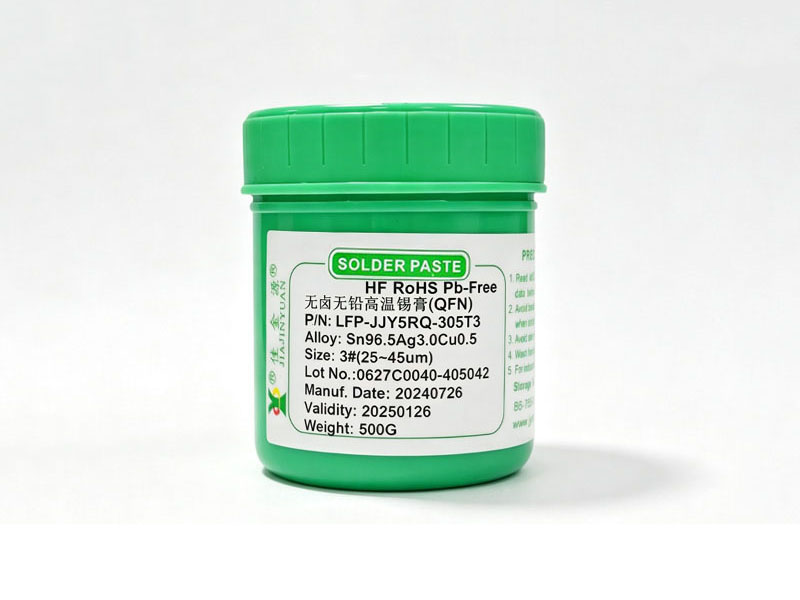

选无铅锡膏不能只看熔点标称值,得把0307合金粉的221–227℃熔程、305合金粉的217℃固定熔点、Sn42Bi58的138℃低熔点和In52Sn48的118℃放一块比,再叠加上回流炉实际温区设定偏差、传送带速度波动、PCB热容差异这些变量,才能解释为什么LFP-JJY5RQ-0307在QFN爬锡接近100%而LFP-JJY2R-64351在LED支架上空洞率偏高但不炸件。
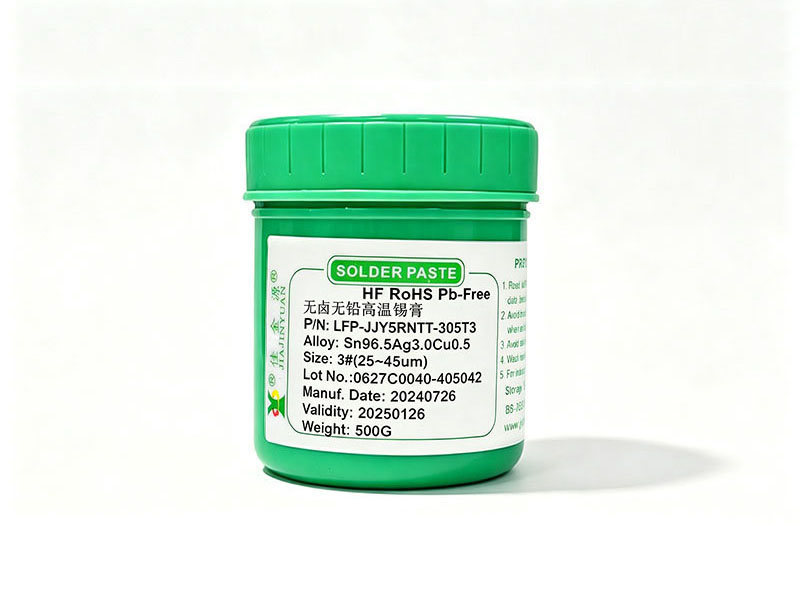
高温锡膏里LFP-JJY5RNTT-0307和LFP-JJY5RR-0307都用0307合金粉且焊接温度落在240–260℃区间,但前者卤素控制在100–200ppm而后者做到0ppm,这就让通信模块贴装后免清洗更稳妥,而车灯散热基板则更倾向选LFP-JJY5RR-305,因305合金粉的Cu元素能抑制IMC过度生长,配合零卤素残留降低长期热循环失效风险。
中低温锡膏的合金选择直接决定工艺窗口宽窄,比如LFP-JJY2R-64351用Sn64Bi35Ag1合金粉,熔程151–172℃,回流峰值只要压到205–220℃就能成形,但若混用LFP-JJY5RW1A-4258这种Sn42Bi58体系,虽然熔点更低(138℃),却对氮气浓度和预热斜率更敏感,稍有不慎就出现润湿不良或焊点发灰。
激光焊接专用锡膏像LFP-JJY5RLJ-305和LFP-JJY5RLJB-4258,不仅要求合金粉粒径集中于T5–T7档,还得兼顾松香载体在瞬时局域加热下的挥发速率,所以同样用305合金粉,前者适配235–255℃常规回流曲线,后者却能在激光脉冲195–220℃下完成润湿而不飞溅,根本区别在于助焊剂树脂软化点与金属粉末比表面积的耦合匹配。
水洗型锡膏如LFP-JJY5RW5-0307和LFP-JJY5RW1-0307虽同属松香改性体系,但前者添加了适配铝镀镍表面的活性剂组分,焊后用水冲洗不留白痕,后者则侧重SC07合金粉与水溶性松香衍生物的协同,适合批量清洗产线;而LFP-JJY5RG-In52Sn48这种超低温锡膏,必须搭配110–130℃回流条件,否则InSn共晶结构无法重构,印好后哪怕过一次140℃保温区也会导致焊点脆化开裂。
实际产线换型时别光盯着系列号后缀,要拆开看LFP-JJY5RTS-305和LFP-JJY5RTS-0307虽同属5RTS系列、卤素都是500ppm、类型都是松香型,但305合金粉比0307多0.2%的银含量,让前者在细间距BGA焊点边缘更易形成连续焊角,后者则在大焊盘铜厚不均时表现出更好铺展一致性,这种差异只有在255℃峰值温度下持续45秒以上才看得出来。