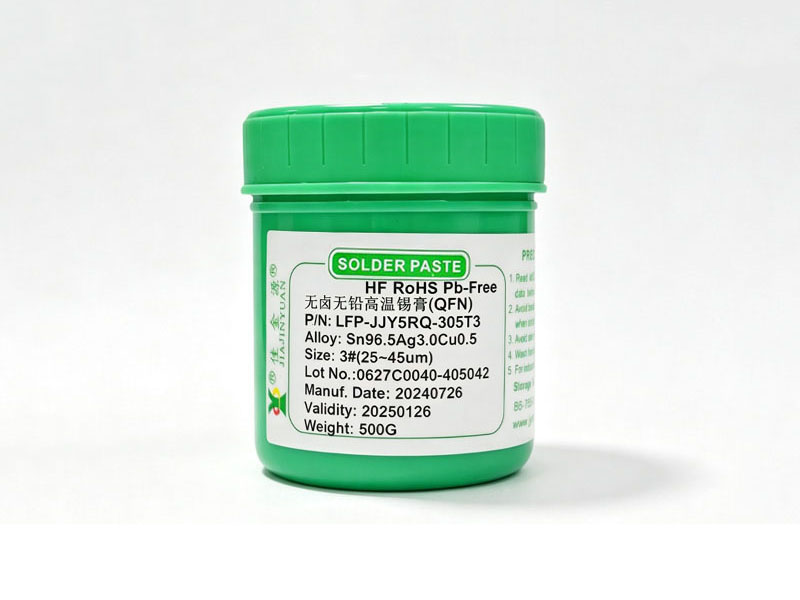
锡铋锡膏不是简单把锡和铋混在一起就完事,而是针对热敏电子元件的物理极限倒推出来的工艺解法,比如Sn42Bi58熔点仅138℃、Sn64Bi35Ag1熔点151–172℃,这让回流峰值温度能压到195–220℃区间,比常规无铅锡膏235–260℃低出近40℃,直接避开晶振陶瓷体开裂、LED荧光胶黄化、铜线键合层脱焊这些高频失效点。
中低温锡膏的合金选择逻辑
选锡铋锡膏不能只看熔点数字,得同步盯住液相线宽度和银含量对爬锡力的影响,Sn42Bi58虽然熔点最低但润湿铺展慢,而Sn64Bi35Ag1因含1%银提升了表面张力调节能力,在QFN侧壁爬锡高度能稳定达到85%以上,配合T3或T4级球形粉,钢网开口设计可放宽至0.3mm而不堵孔。
松香型助焊体系的实际表现
所有中低温锡膏系列都采用松香型配方,不是因为成本低,而是ROL0或ROL1等级下松香基体对低温挥发溶剂的兼容性更好,像8M/2R系列卤素控制在800–900ppm,保温区只需维持150–160℃、60–90秒就能让松香树脂充分交联,既避免冷焊虚焊,又不会因高温碳化导致清洗困难。
不同场景下的型号匹配要点
做透明屏模组时优先用LFP-JJY2R-64351,它的Sn64Bi35Ag1合金在195–220℃回流后残留透亮且不发白,而焊铝散热器则换用8MW1A-4258水洗型,Sn42Bi58成分配合ORH1水洗体系,焊后用纯水冲洗30秒就能彻底去除助焊剂残渣,不留任何腐蚀隐患。
印刷与回流的关键参数联动
锡铋锡膏的粘度衰减比高温锡膏快15–20%,所以刮刀角度必须设在45–60度之间,同时回流炉的预热升温斜率要控制在0.5–1.2℃/秒,太快会导致助焊剂提前爆沸形成锡珠,太慢又会让铋相偏析加剧,实际调试时建议以Sn42Bi58为基准先跑通曲线,再将Sn64.7Bi35Ag0.3的峰值温度上调5℃微调润湿效果。
| 型号 | 合金成分 | 熔点℃ | 推荐焊接温度℃ | 适用粉径 |
| LFP-JJY2R-64351 | Sn64Bi35Ag1 | 151–172 | 195–220 | T3、T4 |
| LFP-JJY5RLJB-4258 | Sn42Bi58 | 138 | 160–185 | T2.5、T3 |
| LFP-JJY5RW1A-4258 | Sn42Bi58 | 138 | 160–185 | T2.5、T3、T4 |
| LFP-JJY5RG-In52Sn48 | In52Sn48 | 118 | 140–160 | T5、T6 |