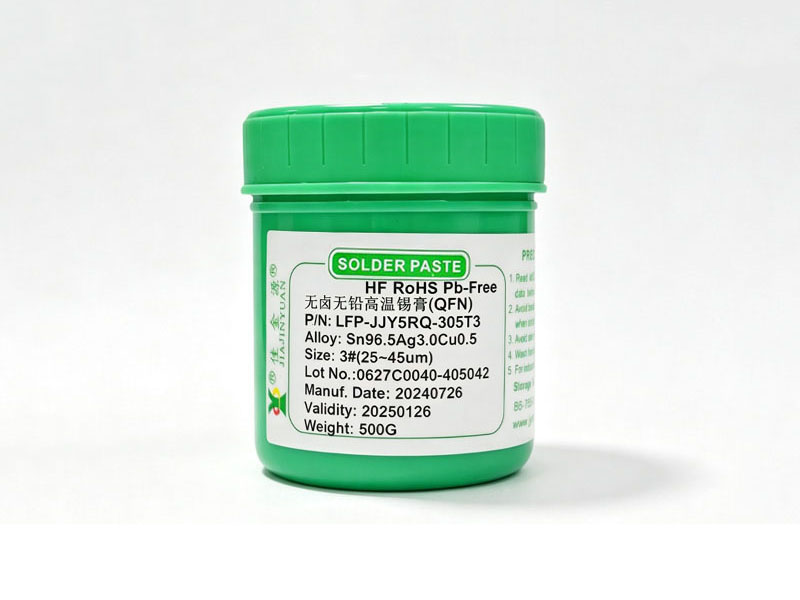
机器人控制板批量贴装时,QFN和DFN类细间距器件极易因锡膏活性不足或粉体分布不均导致爬锡不良,而8MQP/5RQ系列工控锡膏凭借高活性松香型体系与0307/T4合金粉组合,在240~260℃回流窗口内实现接近100%的爬锡覆盖率,同时将单项卤素控制在900ppm、双项控制在1500ppm以内,符合ROL1等级要求。
当产线转向车载照明或汽车灯模组时,空洞率成为关键瓶颈,8M9P/5RR系列工控锡膏以0ppm卤素和305/T4合金粉为基础,在保持235~255℃焊接温度的同时将焊点空洞率压至行业低位,其残留物透明且绝缘性稳定,避免后续ICT测试误判或长期老化漏电风险。
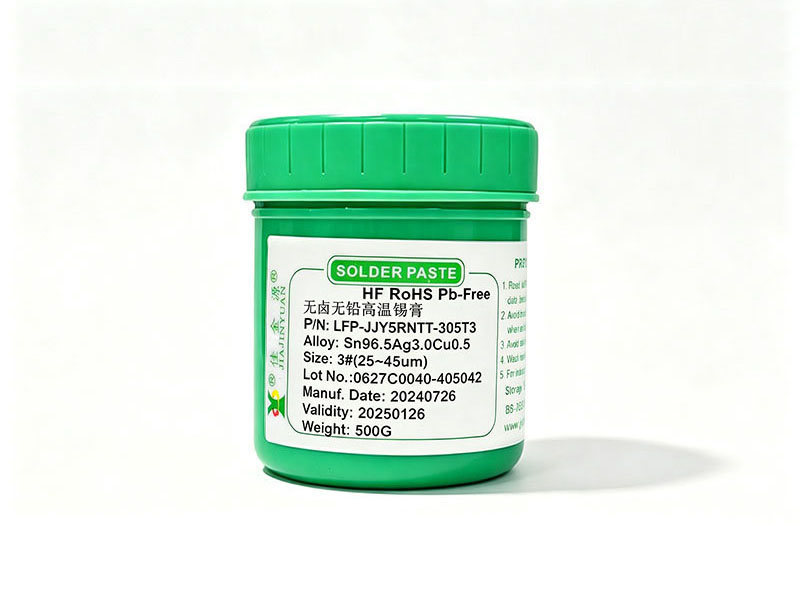
高精密消费电子如指纹锁、蓝牙模块对离子残留极其敏感,8MNTTP/5RNTT系列工控锡膏将卤素进一步压缩至100~200ppm ROL0级别,并引入00507BN/T5超细合金粉,在105μm钢网开口下仍能维持良好滚动性与脱模性,配合刮刀压力0.35~0.45MPa、印刷速度25~35mm/s参数可稳定支撑每班次3000片以上产出。
面对散热器铝镀镍翅片这类特殊基材,8MW1AP/5RW1A水洗型工控锡膏采用Sn42Bi58/T2.5低温合金,在160~185℃完成焊接后残留物可被纯水完全溶解,既规避了溶剂清洗带来的VOC排放压力,又避免镍层被腐蚀导致热阻上升,实测焊后表面电阻>1×10⁹Ω/cm²,满足IPC-J-STD-004B Class L要求。
激光喷射阀点胶场景下,传统锡膏易出现堵嘴或飞溅,5RLJ与5RLJB系列工控锡膏适配气压阀、螺杆阀及喷射阀三种供料方式,其中5RLJ使用305/T6合金粉搭配500ppm ROL0卤素控制,在200μm以下微孔点胶中无锡珠、无拉丝,而5RLJB则切换为64351/T4中温合金,在195~220℃区间兼顾润湿速度与热应力释放。
针对不锈钢与铝基板直焊需求,8MW5/5RW5系列工控锡膏在SC07/T3与Sn42Bi58/T3双合金体系支撑下,既保证焊后剪切强度>25MPa,又确保水洗后无白色残留,特别适用于医疗机器人外壳组件的EMC屏蔽层焊接,其ORH1水洗等级通过三次循环水洗验证,电导率<5.0μS/cm。
所有系列工控锡膏均采用T3/T4为主力粉体规格,粒径分布D50控制在20±2μm,黏度维持在650±50Pa·s(25℃),触变指数3.2~3.8,开盖后4小时内印刷性能衰减<8%,配合氮气回流炉可将OSP板焊点润湿角从45°降至22°以内,直接提升首件通过率与AOI误报率控制水平。