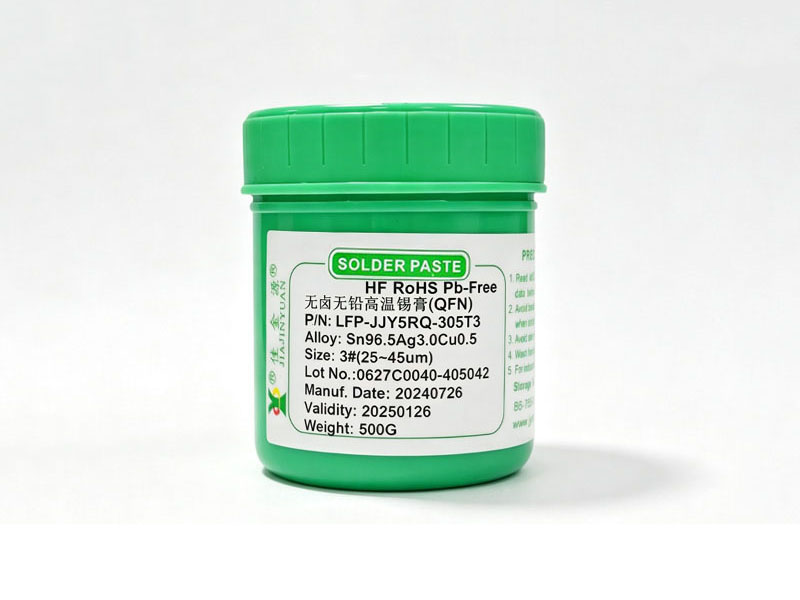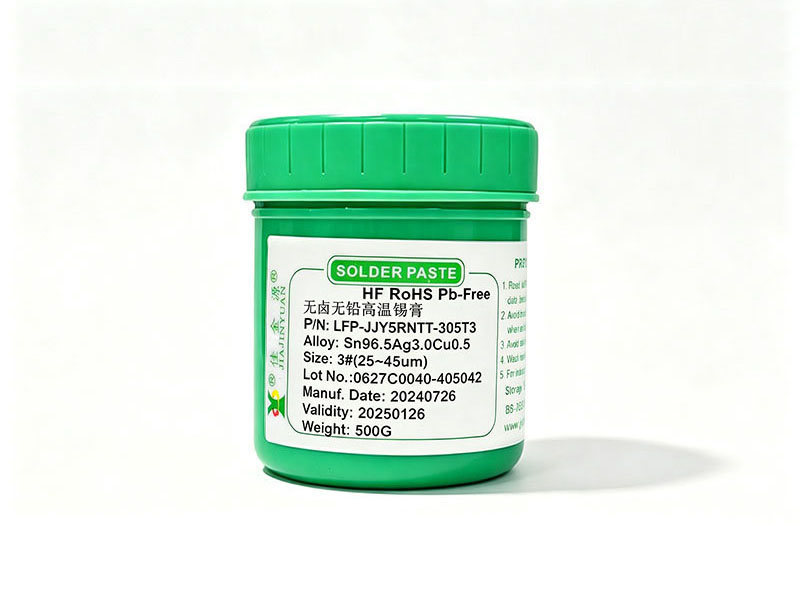
电源板锡膏选型不是看参数表就拍板的事,而是要把回流焊实际峰值温度、元件热敏感性、爬锡高度要求和后续清洗方式全盘压进一个决策闭环里,比如QFN底部散热焊盘若爬锡率不到85%,多半是锡膏活性或熔融铺展力没跟上,这时候就得把8MQP/5RQ或8MNTTP/5RNTT这类高活性高温锡膏拉进验证清单,它们用0307或305合金粉配T4级粒径,在240–260℃区间内润湿推力强、空洞率低,且卤素控制在100–200ppm甚至0ppm,避免腐蚀PCB铜箔或引脚镀层。
不同电源应用场景对锡膏的核心诉求差异极大
车载LED驱动板要求零卤素、极低空洞率和耐高温老化,必须选8M9P/5RR系列,它用0307T4合金粉配合ROL0级松香体系,在255℃峰值下仍能维持焊点致密性,而普通照明LED电源则可用8MA系列,虽然卤素放宽到900ppm但成本低、残留透明,适合大间距通孔器件;通信类电源板因布线密、层数多、热容不均,必须用8MNTTP/5RNTT这种含00507BN/00507B2N合金粉的锡膏,其镍铋协同效应提升了界面金属间化合物稳定性,防止多次热循环后焊点开裂。
回流温度窗口与锡膏熔点必须形成安全冗余
不能只盯着锡膏标称熔点,比如305合金熔点217℃,但电源板常用回流峰值设在250±5℃,这就要求锡膏助焊剂残渣在255℃以上仍不碳化发黑,否则会堵塞钢网开口或造成虚焊,8MTSP/5RTS和8RTS-305就专为这种工况优化,其ROL0卤素等级搭配T4级305粉体,在保温区(180–200℃)停留90秒时仍保持良好流变性,而8MW1P/5RW1水洗型虽也用305T3粉,但松香体系改用水溶性树脂,焊后可用DI水冲洗,适合对离子残留敏感的高压隔离区。
激光焊接与超低温场景需彻底跳出常规锡膏逻辑
气压阀点胶焊铝散热器时,传统高温锡膏根本没法用,得切到8MW5/5RW5水洗型,它用Sn42Bi58+SC07复合粉体,160–185℃就能成形且焊后无痕,而指纹锁主板上的超薄FPC补强片,则必须用5RG系列In52Sn48超低温锡膏,其118℃熔点配合T7级超细粉,在140℃激光瞬时加热下完成焊接,既不伤柔性基材又避免锡珠飞溅,这些都不是靠调高回流温度能解决的问题。
| 系列 | 典型合金粉 | 卤素(ppm) | 适用回流峰值(℃) | 典型用途 |
| 8MQP/5RQ | 0307T4、305T4 | 900、1500 | 240–260 | QFN爬锡近100%、高功率模块 |
| 8MNTTP/5RNTT | 00507BN、00507B2N | 100–200 | 240–260 | 通信/笔记本电源、高密度BGA |
| 8M9P/5RR | 0307T4、305T4 | 0 | 240–260 | 车灯驱动、低空洞高热场景 |
| 8MW5/5RW5 | Sn42Bi58、SC07 | ORH1 | 160–185 | 焊铝散热器、不锈钢结构件 |
| 5RG | In52Sn48 | 0 | 140–160 | 柔性电路、超薄传感器模组 |
锡膏不是越贵越好,也不是越高温越稳,电源锡膏的真正价值在于让每一度温度、每一克卤素、每一微米粉体都落在工艺容忍带的中心位置,而不是边缘试探,印完之后过炉前拿显微镜扫一眼钢网脱模是否干净,再比对一下回流曲线中液相线以上时间是否落在45–90秒之间,这两件事做完,比背十遍参数表都管用。